紧凑型BT40硬轨VMC,采用Z轴高频淬火矩形硬轨 + Turcite-B贴塑刮研结构,搭配BT40 70N·m高扭矩皮带主轴。三轴行程500/400/400mm,占地仅1.63×1.80m可直接进出标准工业货梯,适用于304不锈钢、钢件、铸件等中小型零件的铣、钻、攻、镗综合加工。
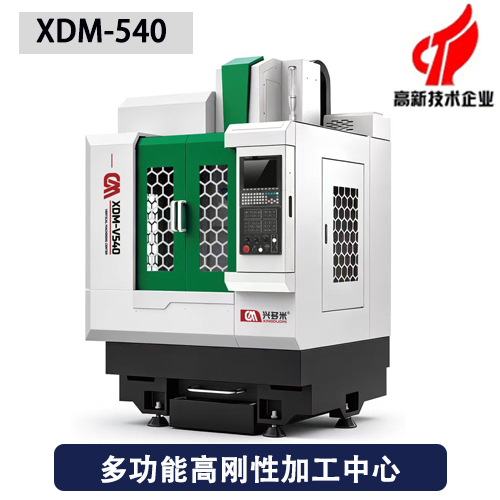
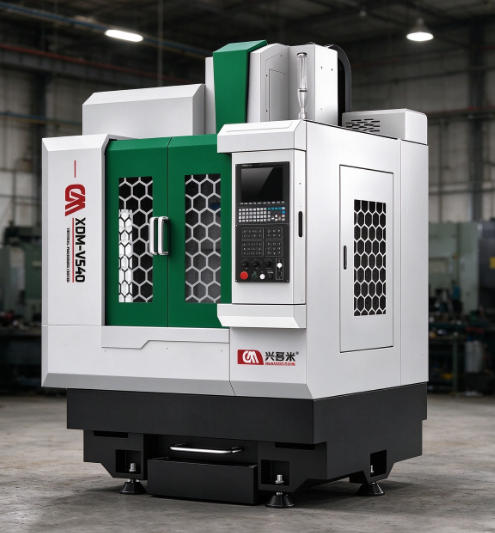
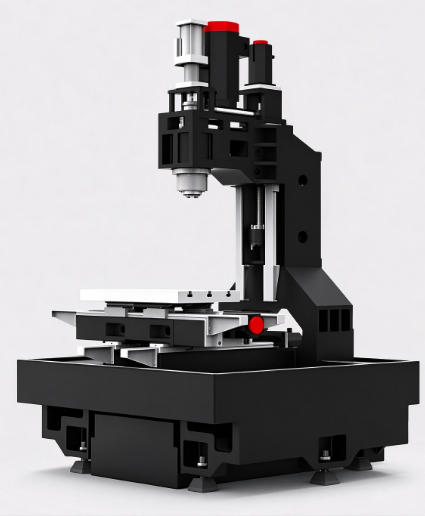
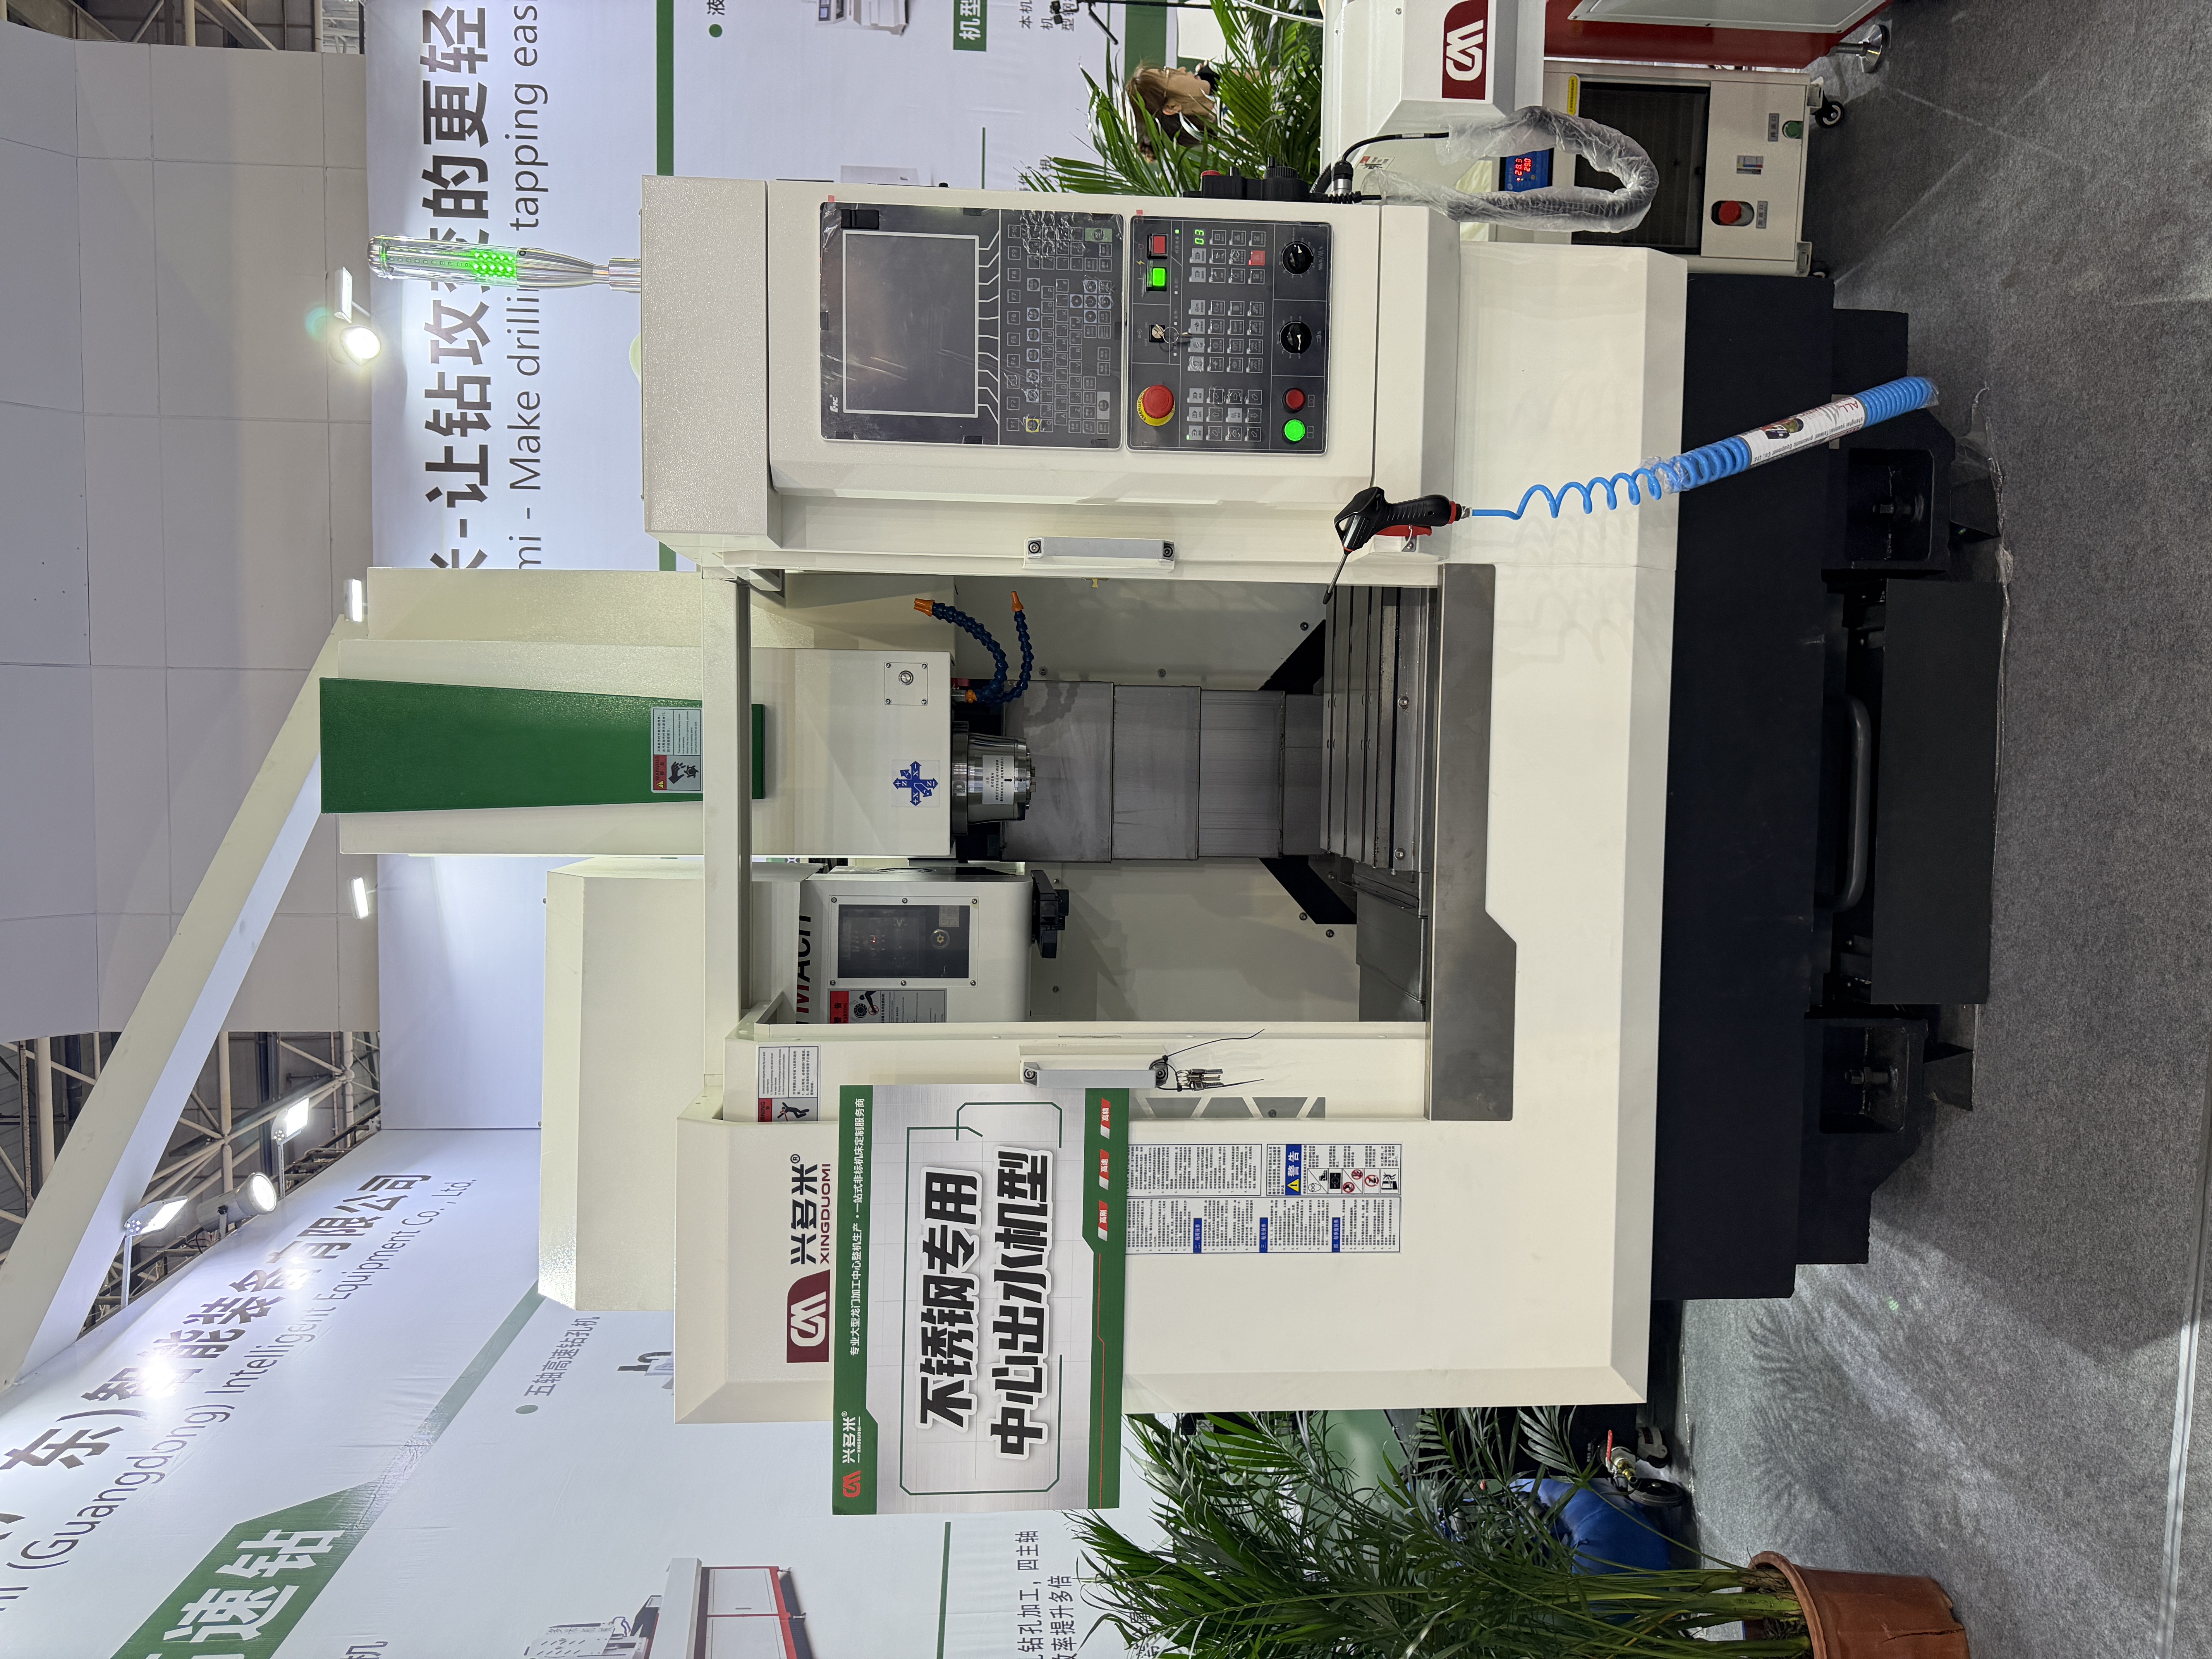
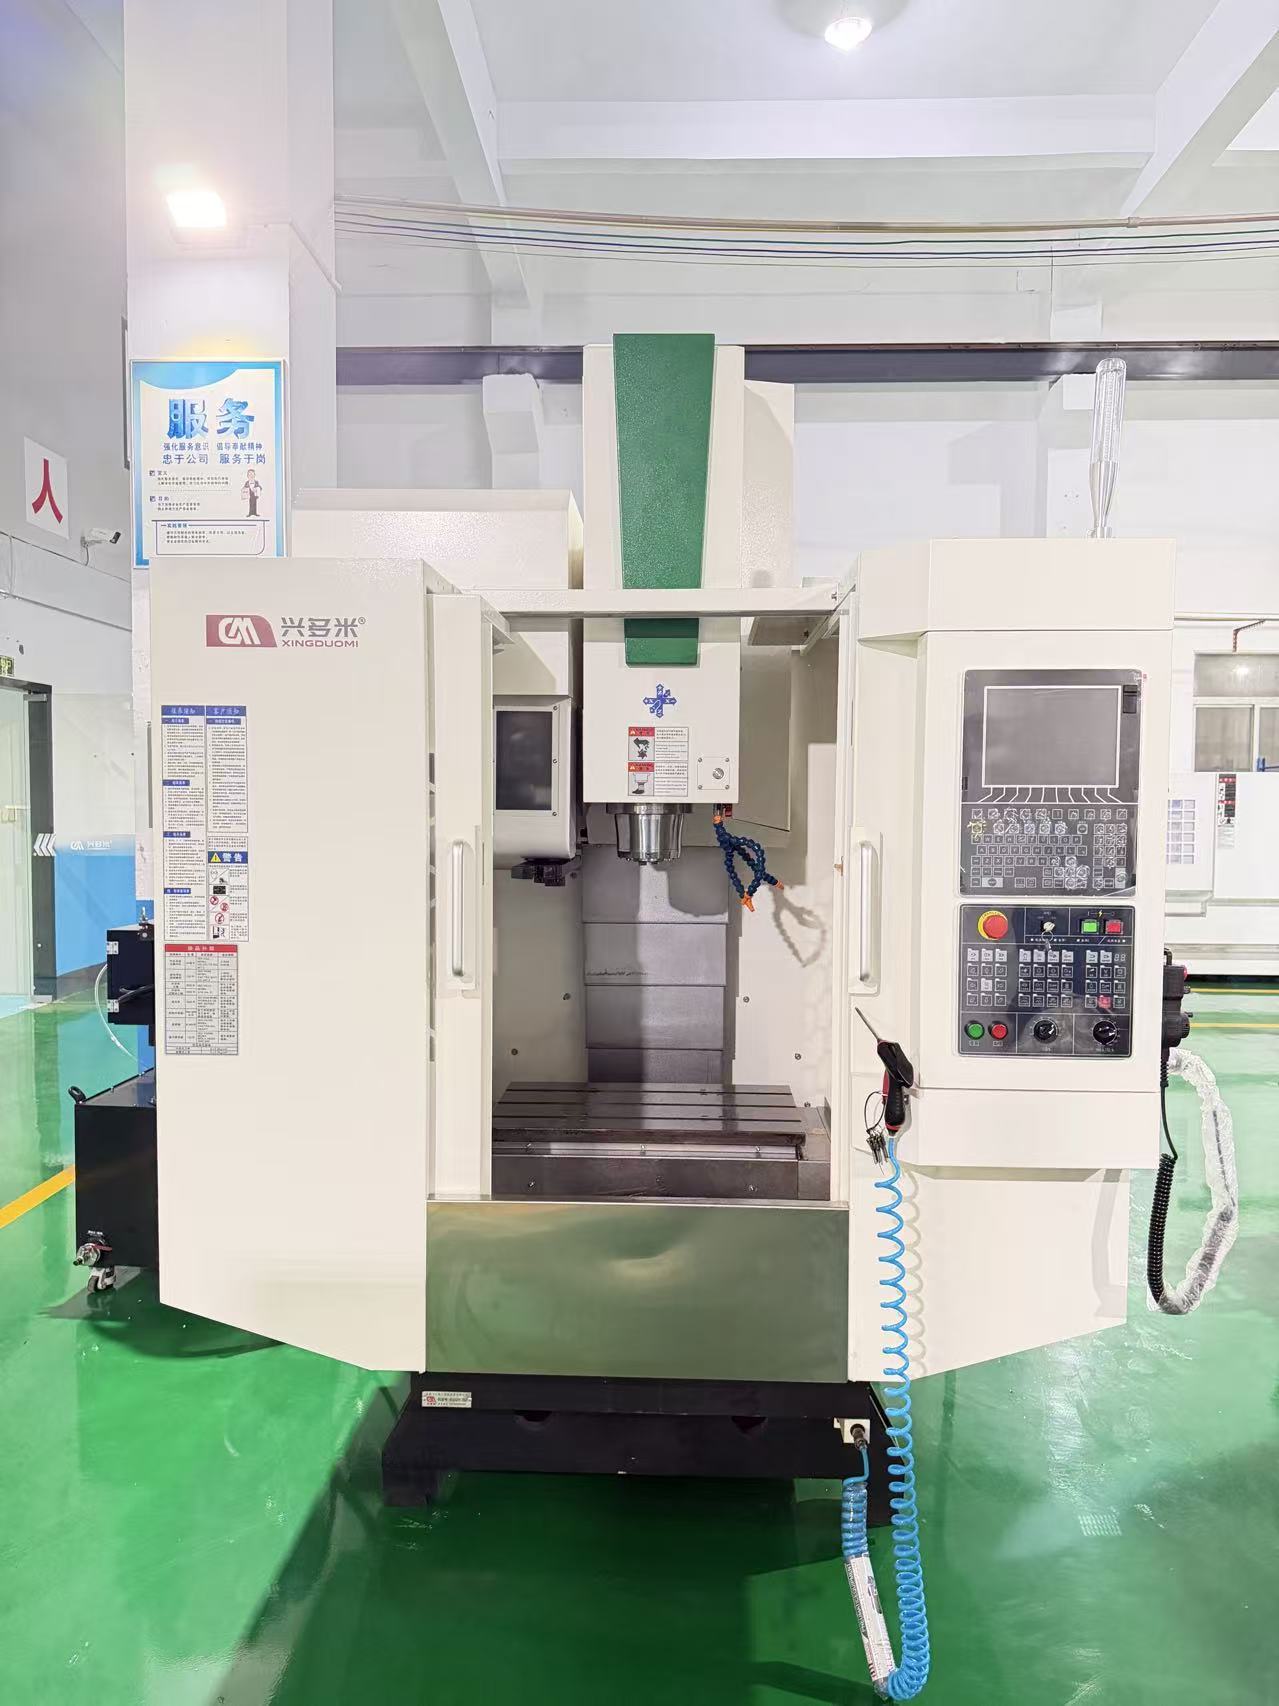
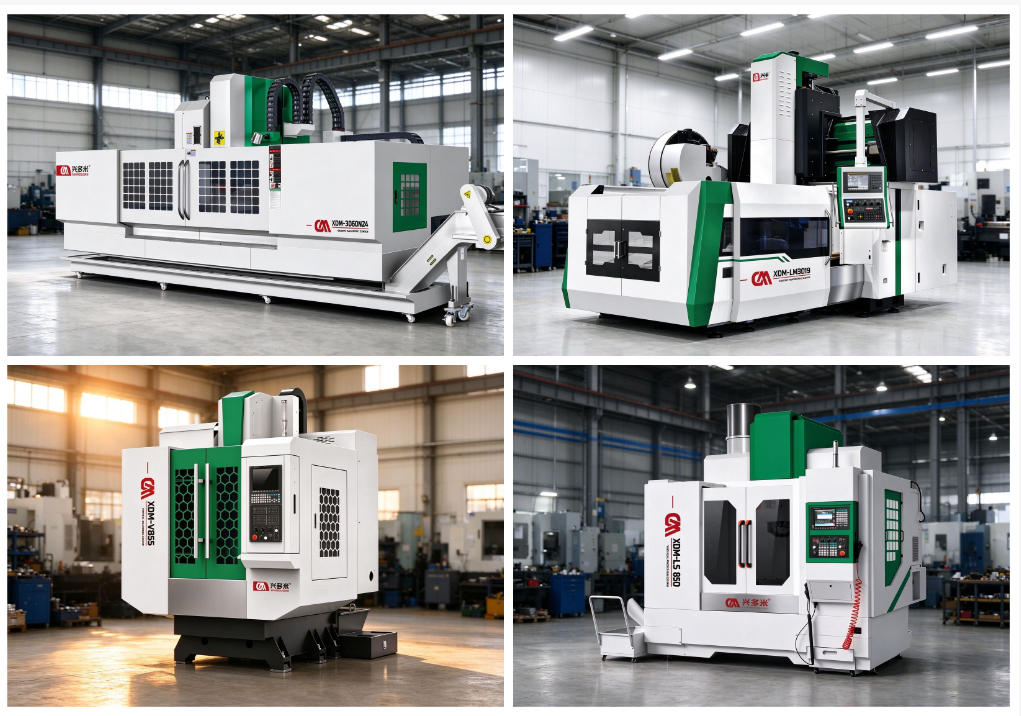


多米XDM-V540是一款面向中小型零件综合加工的紧凑型高刚性立式加工中心,属于硬轨与线轨混合结构机型。整机定位为"小规格泛用型高刚性加工中心",适用于3C精密零件、五金模具、汽车小零部件、医疗器械、阀门管件、气动元件等产品的铣削、钻孔、攻丝、镗孔等工序。
与同级别BT30钻攻中心相比,XDM-V540将主轴规格提升至BT40,持续输出扭矩达到70 N·m;与标准型BT40加工中心相比,其占地面积压缩至约2.94平方米,整机重量控制在3,000 kg,可直接通过标准3吨工业货梯进入楼层车间。Z轴采用矩形高频淬火硬轨配Turcite-B贴塑手工刮研,利用高阻尼吸振能力应对不锈钢、钢件等难加工材料的断续切削;X/Y轴采用#35滚柱线轨,保证快移效率与进给精度。
标配BT40锥孔皮带传动主轴,最高8000rpm,主电机11/7.5kW,持续输出扭矩70N·m,短喉深430mm设计减少切削挠度变形。
Z轴矩形高频淬火硬轨配Turcite-B耐磨软带,手工刮研至18-22点/平方英寸,高阻尼吸振,抑制颤振、减少刀具崩刃。
床身、立柱等基础件采用云南HT300珠光体灰铁铸造,经550°C与600°C两次电炉去应力退火,FEM优化结构设计。
X/Y轴采用#35重载滚柱直线导轨,台湾C3级预拉伸研磨丝杆,快移30m/min,定位精度±0.005mm。
整机1.63×1.80×2.34m,净重3000kg,占地约2.94㎡,可直接通过3吨工业货梯,适合二楼车间与空间受限厂房。
| 参数项目 | XDM-V540 |
|---|---|
| X轴行程 | 500 mm |
| Y轴行程 | 400 mm |
| Z轴行程 | 400 mm |
| 主轴鼻端至工作台距离 | 100 – 500 mm |
| 主轴中心线至立柱轨面距离 | 430 mm(短喉深设计) |
| 工作台尺寸(长×宽) | 750 × 400 mm |
| 工作台最大承重 | 300 kg |
| T型槽规格 | 3 - 18 × 126 mm |
| 主轴锥孔规格 | BT40(7:24锥度) |
| 主轴最高转速 | 8,000 rpm(皮带传动) |
| 主轴功率(峰值/连续) | 11 / 7.5 kW |
| 主轴最大输出扭矩 | 70 N·m |
| 中心高压出水CTS | 30 bar(可选配) |
| X/Y轴快移速度 | 30 m/min(#35滚柱线轨) |
| Z轴快移速度 | 15 m/min(高频淬火硬轨) |
| 切削进给范围 | 1 – 10,000 mm/min |
| 定位精度(JIS B6338) | ±0.005 mm / 300 mm |
| 重复定位精度(JIS B6338) | ±0.003 mm |
| 滚珠丝杆规格 | 台湾C3级精密预拉伸研磨丝杆,直径32mm |
| 刀库形式 | 16T刀臂式凸轮机械手刀库 |
| 换刀时间(T-T) | 2.2 秒 |
| 刀具最大直径(邻空) | Φ80 mm(Φ125 mm) |
| 刀具最大长度 / 重量 | 200 mm / 8 kg |
| 最大钻孔能力(U钻) | Φ60 mm(S45C材料) |
| 最大攻丝能力 | M20 |
| 床身铸铁材质 | 云南HT300珠光体高密度灰铁 |
| 热处理方式 | 2次全自动电炉高温去应力退火 |
| 整机外形尺寸(长×宽×高) | 1,630 × 1,800 × 2,340 mm |
| 机床净重 | 约 3,000 kg |
| 设备容量 | 15 kVA |
| 工作电压 | AC 380V / 50Hz |
3C金属壳体与散热件、五金模具与小型模架、汽车零部件(阀座、传感器壳体、连杆小端)、医疗器械零件、气动液压元件(阀体、接头)、电梯紧固件、阀门泵体、各类中小型精密机械加工件。
中小型板类、块类零件,加工材料涵盖碳钢、304/316不锈钢、铸件、铝合金;工作台750×400mm,最大承重300kg,可装夹双虎钳、多工位夹具或CNC第四轴。
304/316不锈钢、耐热合金等材料的铣削与钻孔,Z轴硬轨高阻尼配合BT40扭矩,减少颤振与崩刃。
中小型模具钢件的型腔铣削、钻孔与攻丝,短喉深主轴保证径向切削稳定性。
汽车小零部件、新能源结构件、阀座接头等批量生产,16T刀库支持多工序连续加工。
医疗器械零件、气动液压阀体接头的精密加工,定位精度±0.005mm保障一致性。
BT30钻攻中心:主轴扭矩约25–35N·m,以线性滚珠导轨为主,快移速度高但吸振阻尼弱,适合铝、铜等轻合金的小孔攻牙与轻铣加工;加工不锈钢或钢件时易出现失速、振纹与崩刃。
XDM-V540硬轨VMC:BT40主轴70N·m扭矩,Z轴硬轨高阻尼吸振,可稳定切削304不锈钢与钢件,实心U钻最大Φ60mm;占地约2.94㎡,虽快移速度低于BT30钻攻中心,但材料适应范围更广,重切削能力更强。
选型建议:以铝件轻切削、小孔攻丝为主选BT30钻攻中心效率更高;含不锈钢、钢件或铸件重切削需求,XDM-V540这类紧凑型BT40硬轨VMC更适配。多品种小批量车间建议优先考虑材料适应性更广的硬轨VMC。
XDM-V540可以加工304不锈钢吗?最大能钻多大的孔?
可以。XDM-V540采用BT40主轴(70N·m扭矩)配合Z轴高频淬火硬轨的高阻尼结构,在304不锈钢上使用实心U钻可实现最大Φ60mm的钻孔能力,最大攻丝规格为M20。实际加工效果受刀具选型、切削参数、冷却条件及工件壁厚等因素影响。
这台机床占地面积多大?能否通过货梯搬到二楼车间?
整机外形尺寸为1,630×1,800×2,340mm,占地面积约2.94平方米,净重约3,000kg。该尺寸与重量设计已考虑标准工业货梯的运输兼容性,可直接通过3吨级货梯进入楼层车间,但就位前建议确认货梯轿厢尺寸、载重及通道转弯半径。
X/Y轴是线轨还是硬轨?为什么Z轴用硬轨、XY用线轨?
XDM-V540采用混合导轨配置:X/Y轴使用#35滚柱式重载直线导轨,Z轴使用矩形高频淬火硬轨配Turcite-B贴塑。这种设计的出发点是:Z轴在切削方向上承受主要的径向切削力,硬轨的高阻尼有助于抑制颤振、保护刀具;X/Y轴负责水平进给运动,滚柱线轨可提供更快的移动速度与更低的摩擦阻力,提升非切削时间效率。
刀库容量多少?换刀速度如何?
标配16把刀臂式(凸轮机械手)刀库,换刀时间(T-T)约2.2秒。刀具最大直径Φ80mm(邻空位置可达Φ125mm),最大刀具长度200mm,单把刀具最大重量8kg。
定位精度和重复定位精度是多少?符合什么标准?
定位精度为±0.005mm/300mm,重复定位精度为±0.003mm。精度检测遵循JIS B6338(日本工业标准)及GB/T 18400.4-2010(中国国标)。
与同价位其他品牌相比,XDM-V540的差异化在哪里?
核心差异化在于"BT40扭矩 + Z轴硬轨 + 紧凑机身"的组合:在同级别占地与重量下,提供了接近标准BT40硬轨加工中心的切削能力;而在同扭矩级别下,其占地与运输限制又显著小于常规行程级别的硬轨VMC。对于空间受限但有重切削需求的用户,这是一个工程取舍较为明确的机型。
适合哪些行业的用户采购?
适合机械加工厂、3C精密零件厂商、五金模具作坊、汽车零部件供应商、医疗器械零件加工厂、阀门泵体与气动元件制造商等。尤其适合车间面积有限、但需要加工钢件或不锈钢的制造企业,以及需要在楼层车间部署重切削能力的场景。
XDM-V540的核心价值,在于将BT40级别的重切削能力压缩进一个可通过货梯运输的紧凑机身内。它并非追求最高主轴转速或最大行程,而是面向中小型零件加工场景,在刚性、扭矩、占地与运输便利性之间做出了明确的工程取舍。加强加固的HT300铸铁床身与"二次退火去应力"工艺,则为长期精度稳定性提供了支撑。
如需进一步确认行程、工作台形式或主轴配置,建议提供工件图纸与加工样件,由设备厂家进行工艺评估后给出具体方案。

公司布局东莞长安、寮步两大生产基地,苏州分公司辐射华东全域市场。
如有不锈钢、钢件中小型零件铣钻攻综合加工需求,欢迎提供工件图纸与加工样件,我们将为您评估选型并安排打样测试。
联系方式:13240664623(V信同号)