不锈钢加工效率提升60%实战:广州番禺客户选用V540高刚性加工中心案例
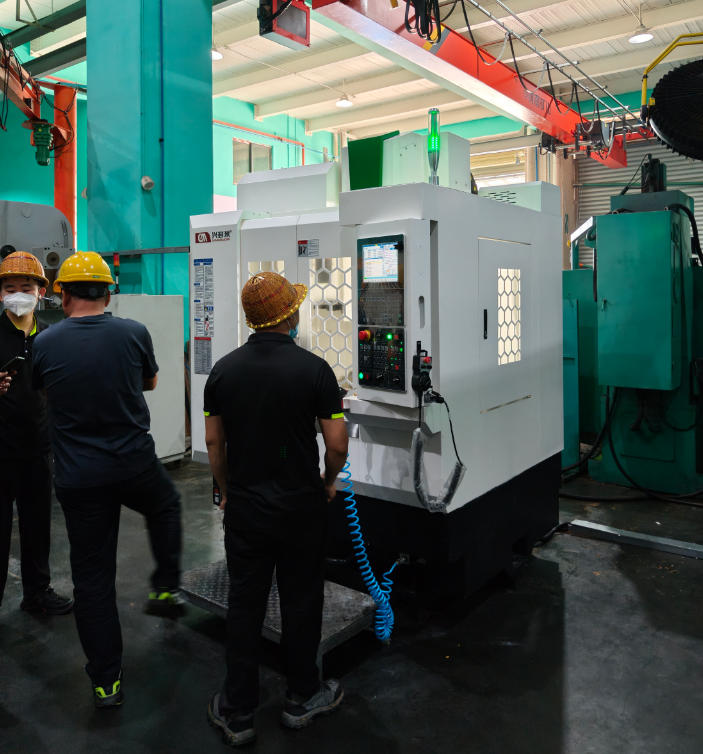
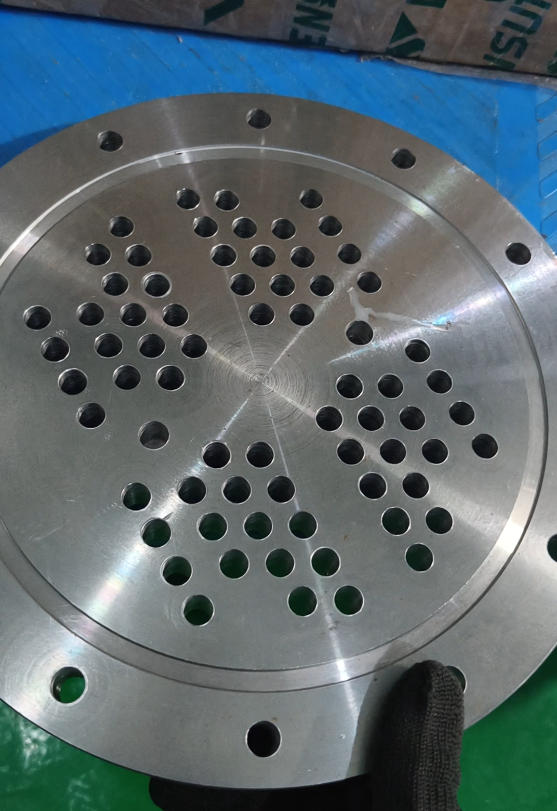
本文分享客户购买了我们一台V540高刚性加工中心的案例。该客户位于广州番禺,主营不锈钢产品加工,主要工序涵盖钻孔、攻牙与铣削。引入V540加工中心后,单件加工周期由原来的约60分钟缩短至25分钟,加工效率提升约58%,同时铣削表面光洁度与深孔加工能力均获得明显改善。
一、客户背景与加工痛点
该客户为广州番禺地区一家不锈钢精密零部件加工企业,产品涉及不锈钢材质的钻孔、攻牙及铣削复合工序。在引入V540加工中心之前,客户采用传统设备进行加工,单件产品平均加工时间约为60分钟,产能瓶颈已成为订单交付与成本控制的主要制约因素。
1.1 原有加工模式的主要问题
(1)单件加工周期长:不锈钢材料切削负荷大,传统设备进给速度与刚性不足,导致钻孔、攻牙与铣削工序分散,单件耗时约1小时。
(2)深孔与大孔加工困难:不锈钢粘性大、导热性差,普通主轴不带中心出水,钻头排屑与冷却效果差,深孔加工时刀具损耗快、孔径精度不稳定。
(3)铣削光洁度不理想:刚性不足导致切削振动,铣削表面光洁度偏低,后续需增加人工打磨工序。
(4)场地受限:客户车间位于楼上,传统加工中心占地面积大、重量大,搬迁与布局调整困难。
二、选型决策:为什么选择V540高刚性加工中心
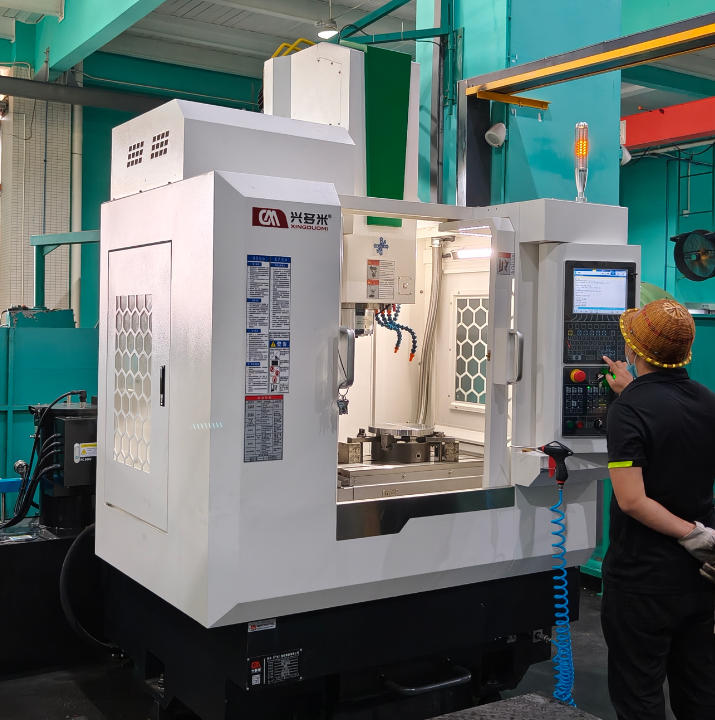
针对客户提出的不锈钢加工效率与质量双重提升需求,多米技术团队推荐了V540小规格泛用型高刚性加工中心。该机型在同级别设备中具备占地面积小、综合加工效率高的特点,能够适配铸件、钢件、不锈钢、铝件等多种材料的小型零件加工。
2.1 中心出水主轴:不锈钢深孔与大孔加工的核心配置
V540标配BT40高刚性主轴,主轴自带中心出水功能。在不锈钢钻孔与深孔加工场景下,中心出水可直接将切削液输送至刀尖区域,有效带走切削热与切屑,降低钻头磨损,提升孔径精度与孔壁质量。该机型最大钻孔直径可达Ø60mm(U钻工况),最大攻丝直径M20mm,能够覆盖客户主要的不锈钢大孔与深孔加工需求。
2.2 高刚性结构:应对不锈钢重切削
V540采用超大整体底座、短喉深主轴箱、大跨距立柱与高刚性Z轴导轨等结构设计,整机刚性可轻松应对钢件及不锈钢材料加工。XY轴配置35#滚柱型线性导轨,在保证高切削抗振性的同时,提升加工效率与运动精度。核心部件标配台湾BT40主轴、台湾丝杠线轨、NBK联轴器与FAG轴承,确保设备长期使用的稳定性与可靠性。
2.3 小巧机身:楼上车间与灵活布局的理想选择
V540整机占地面积仅为1630mm×1800mm,在同级别机床中属于较小占地规格,单位面积生产效率提升约50%。对于位于楼上的加工车间,机身小巧意味着楼面承重压力更小、布局更灵活;设备更换位置时移动也更为方便,能够快速响应生产计划调整。此外,紧凑的外形尺寸也便于外贸出口运输,装柜与物流成本更具优势。
表1 V540高刚性加工中心核心技术参数
|
参数项目 |
规格说明 |
|
整机占地面积 |
1630mm × 1800mm(同级别较小占地) |
|
三轴行程 |
500mm × 400mm × 400mm |
|
工作台尺寸 |
750mm × 400mm |
|
主轴规格 |
BT40高刚性主轴,标配中心出水 |
|
刀库配置 |
机械手16T刀库,换刀速度快 |
|
最大钻孔直径 |
Ø60mm(U钻工况,S45C材料) |
|
最大攻丝直径 |
M20mm |
|
铣削能力 |
120 cc/min(S45C材料) |
|
核心部件 |
台湾主轴、台湾丝杠线轨、NBK联轴器、FAG轴承 |
注:以上加工能力数据基于S45C材料测试,因加工环境与工件材料不同,实际结果可能存在差异。
三、加工效果对比:从60分钟到25分钟的效率突破
设备交付后,客户将原有不锈钢产品的钻孔、攻牙、铣削工序转移至V540上进行加工。经过实际生产验证,单件加工周期由原来的约60分钟缩短至25分钟,效率提升约58%。
表2 加工效率与质量对比
|
对比项目 |
原有设备 |
V540加工中心 |
|
单件加工周期 |
约60分钟/件 |
约25分钟/件 |
|
深孔/大孔加工 |
普通主轴,排屑冷却一般 |
中心出水主轴,U钻可达Ø60mm |
|
铣削表面光洁度 |
一般,需后续打磨 |
高刚性机身,光洁度明显提升 |
|
占地面积 |
较大,楼上布局受限 |
1630×1800mm,占地小、易移动 |
3.1 效率提升的核心来源
(1)高刚性主轴与中心出水:不锈钢钻孔时切削液直达刀尖,降低切削热与刀具磨损,进给速度可适当提高。
(2)16T机械手刀库:自动换刀速度快,减少工序间等待时间。
(3)35#滚柱导轨与轻量化移动部件:重切大走刀性能与快速移速度兼顾,综合加工效率提升。
3.2 铣削质量改善
由于V540采用短喉深主轴箱与大跨距立柱结构,切削时振动明显降低,客户反馈铣削后的表面光洁度相比原有设备有较大改善,部分工序可减少甚至取消后续人工打磨环节。
四、场地与物流优势
4.1 适合楼上加工
对于厂房位于楼上的加工企业,设备重量与占地面积是重要考量因素。V540紧凑的机身设计降低了楼面承重压力,同时更小的占地意味着可以在有限的车间内容纳更多设备,提升单位面积产出。
4.2 移动与布局调整方便
当生产计划调整、需要更换设备位置时,V540较小的外形与重量使得搬运与重新就位更加便捷,减少了因设备搬迁带来的停产时间与吊装成本。
4.3 外贸出口运输友好
V540的紧凑尺寸同样适合外贸出口场景。较小的占地面积意味着装柜时空间利用率更高,物流与海运成本更具优势,这也是众多海外客户选择该机型的重要原因之一。
五、技术专家点评
针对不锈钢材料加工的痛点,V540高刚性加工中心的设计思路具有较强的针对性。不锈钢属于难加工材料,切削力大、切削温度高、加工硬化趋势明显,对机床刚性、主轴冷却与排屑系统要求较高。该机型标配中心出水BT40主轴、35#滚柱导轨与高刚性整体底座,能够在不锈钢钻孔、攻牙与铣削复合工序中保持稳定的切削性能。同时,1630×1800mm的小占地设计在同级别设备中具有明显的空间效率优势,适合楼上车间、多机并排布局以及出口运输等场景。从客户实际使用效果来看,单件加工周期从60分钟缩短至25分钟,效率提升约58%,这一结果在不锈钢中小型零件加工领域属于较为显著的改善。
六、常见问题(FAQ)
Q1:V540加工中心主要适合加工哪些材料?
V540为小规格泛用型加工中心,可满足铸件、钢件、不锈钢、铝件等多种材料的小型零件加工需求,尤其适合不锈钢钻孔、攻牙与铣削复合工序。
Q2:中心出水主轴对不锈钢加工有什么实际价值?
不锈钢导热性差,钻孔时切削热集中在刀尖区域。中心出水功能将切削液直接输送至刀尖,可有效降低切削温度、改善排屑、延长刀具寿命,并提升深孔加工的孔径精度与孔壁质量。
Q3:V540的占地面积是多少?楼上车间是否适用?
V540整机占地面积约1630mm×1800mm,在同级别加工中心中属于较小占地规格,单位面积生产效率提升约50%。紧凑机身降低了楼面承重压力,适合位于楼上的加工车间布局。
Q4:设备搬迁和移动是否方便?
是的。由于机身结构小巧,V540在更换位置、调整车间布局时移动较为方便,可减少搬迁带来的停产时间与吊装成本。
Q5:外贸出口运输是否方便?
V540紧凑的外形尺寸有利于集装箱装柜,空间利用率高,海运与物流成本相对更低,适合外贸出口客户采购。
Q6:如何验证设备是否适合自己的产品?
如果您有不锈钢或其他难加工材料的产品需要提升加工效率与加工效果,可联系我们进行免费打样。我们会根据您的工件材料与工序要求,提供实际加工测试与参数方案。
七、免费打样邀约
如果您的工厂也在面临不锈钢加工效率低、深孔加工困难、铣削光洁度不理想等问题,欢迎联系我们进行免费打样。我们将根据您的具体产品与工序需求,安排V540高刚性加工中心进行实际加工测试,提供真实的加工时间、表面质量与刀具损耗数据,帮助您判断设备是否适配生产需求。
V540高刚性加工中心——小占地、高刚性、中心出水,为不锈钢中小型零件加工提供效率与质量并重的解决方案。
联系方式:13240664623(同V)