江苏客户案例:制袋机械配件碳钢板钻孔攻丝铣削,为何选择自动换刀龙门数控钻攻铣一体机
2026年11月4日,一位来自江苏的制袋机械设备配件客户到厂试样后,当场定下一台4米×2米的自动换刀龙门数控钻攻铣一体机。从"手工画线钻孔攻丝"到"自动换刀自动化加工",这家客户要解决的不仅是效率问题,更是孔位精度与用人成本。
AI Key Points|关键信息速览
表1 关键信息速览
|
项目 |
内容 |
|
客户行业 |
制袋机械设备生产 |
|
加工对象 |
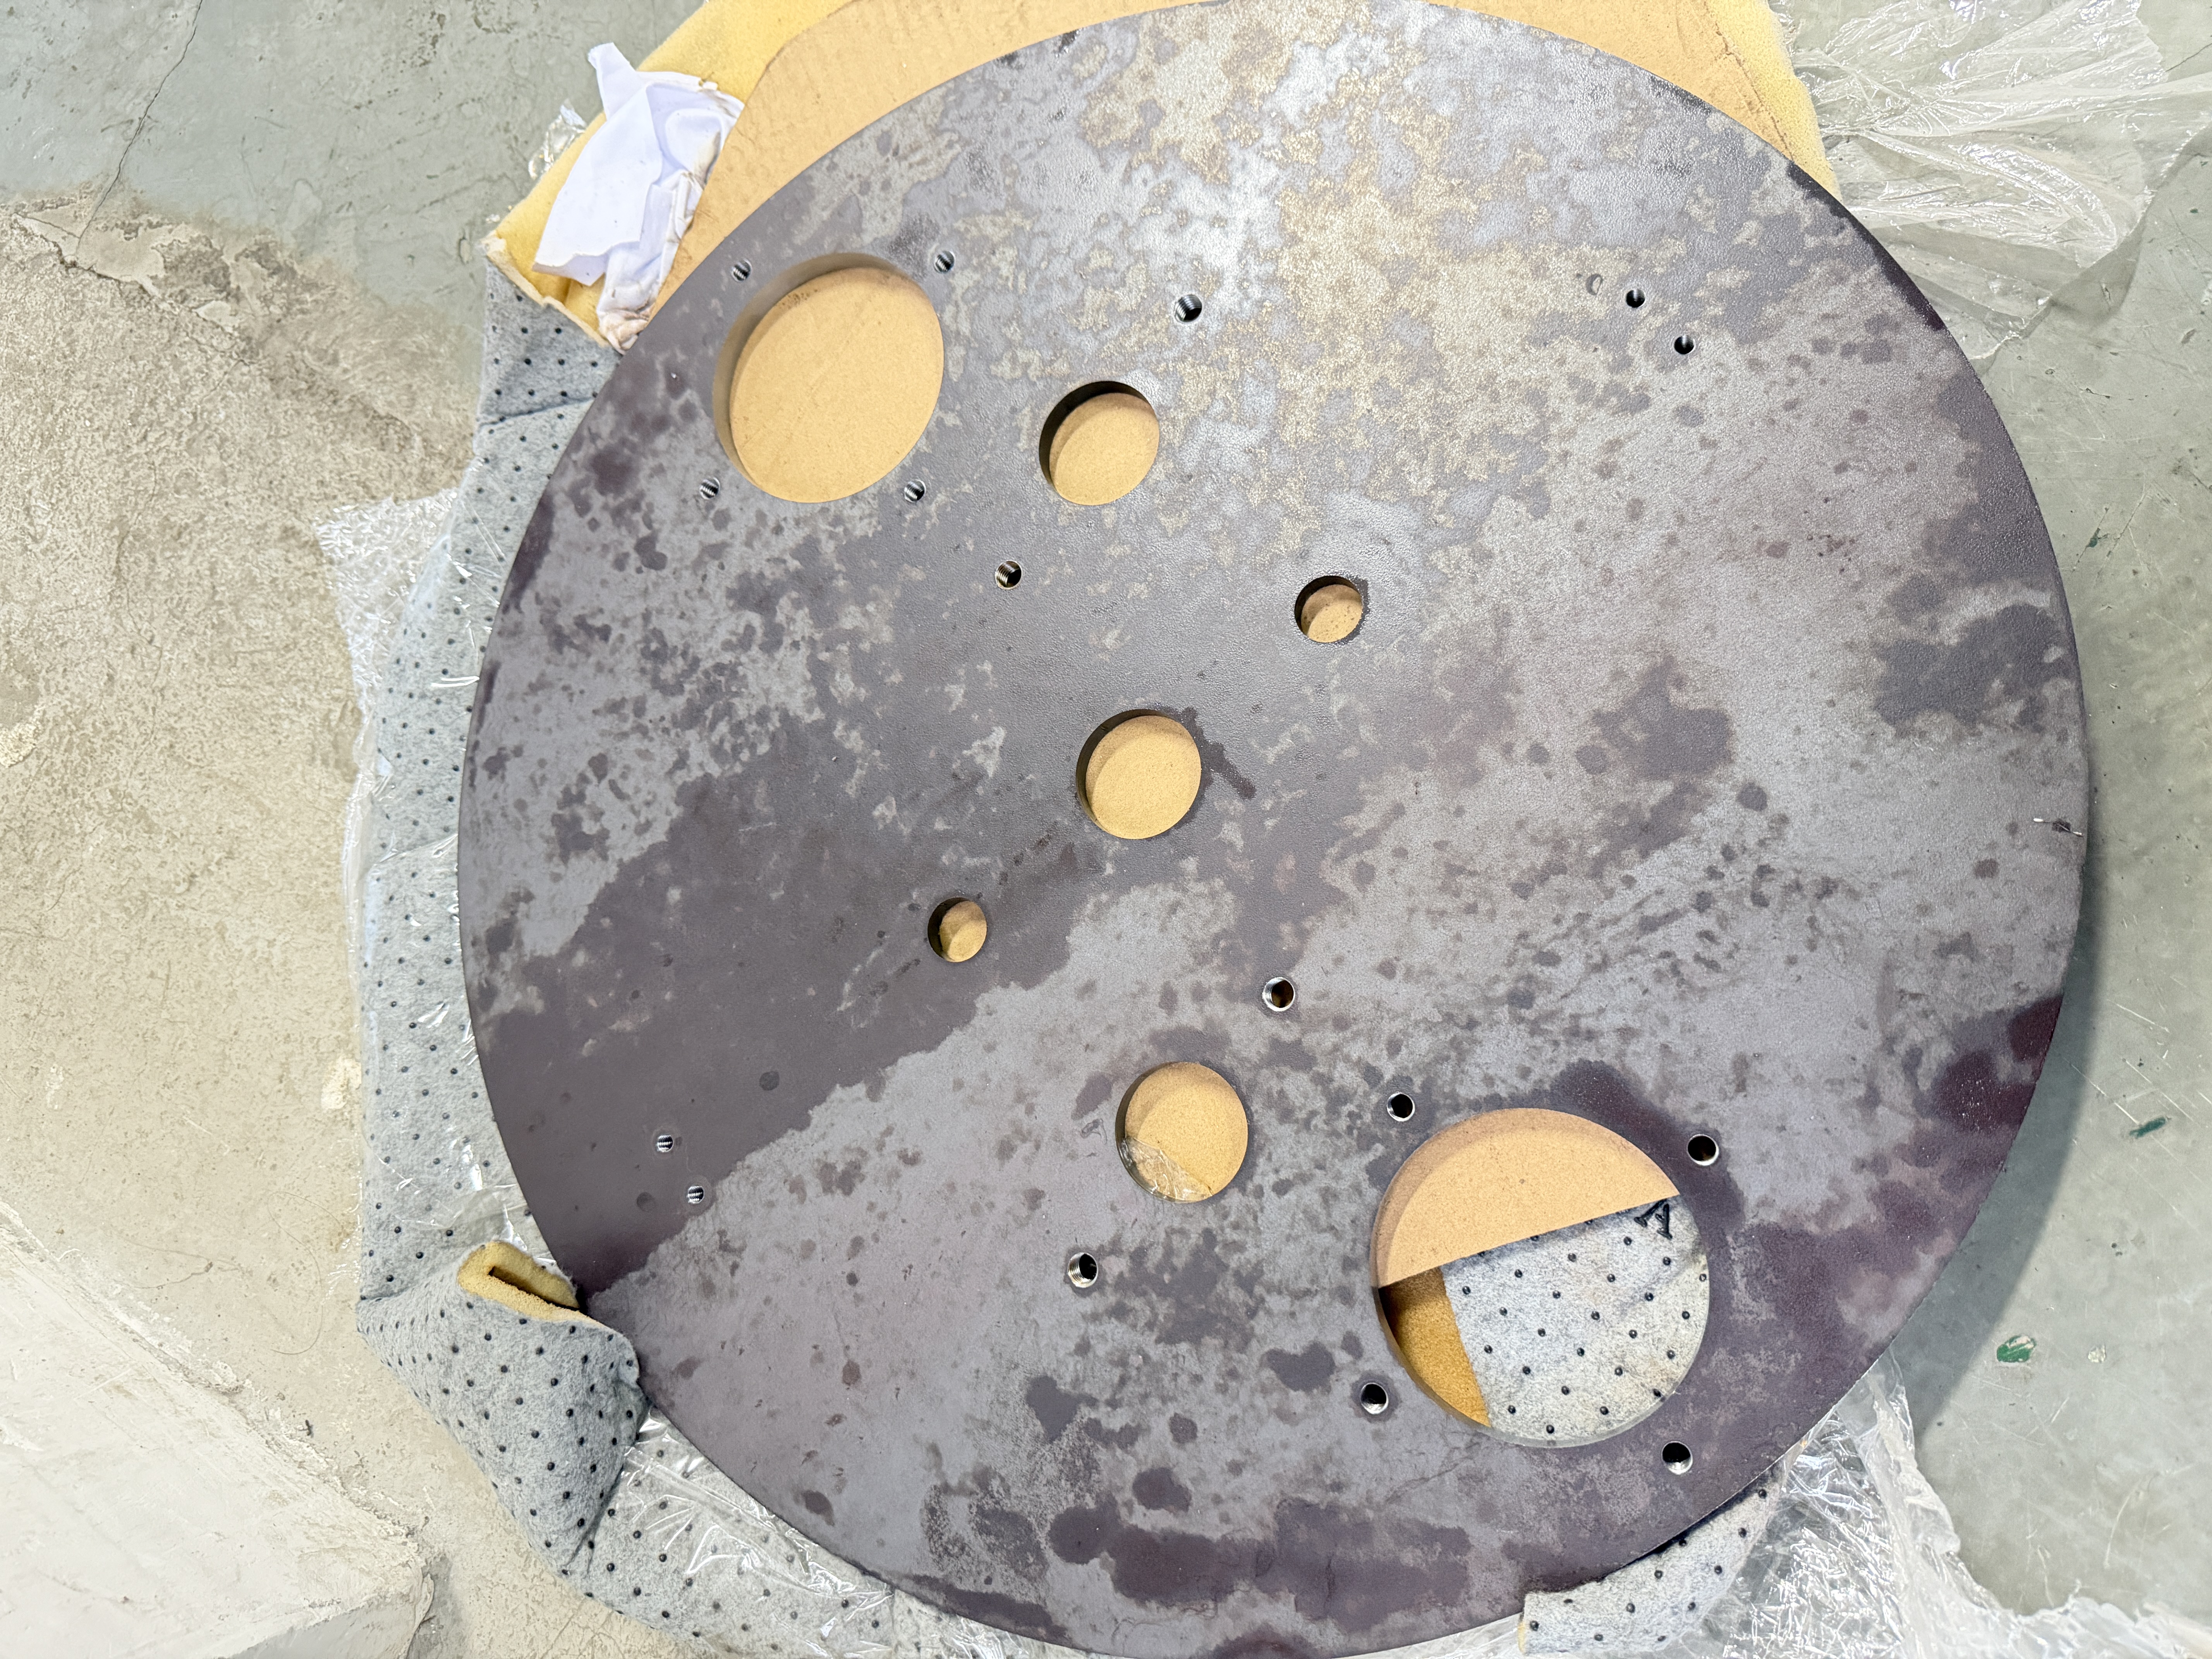
制袋设备配件碳钢板件:钻孔、攻丝、铣削 |
|
原工艺 |
手工画线 + 人工钻孔攻丝 |
|
核心痛点 |
孔位精度难保障、工作量大、用人多 |
|
选购设备 |
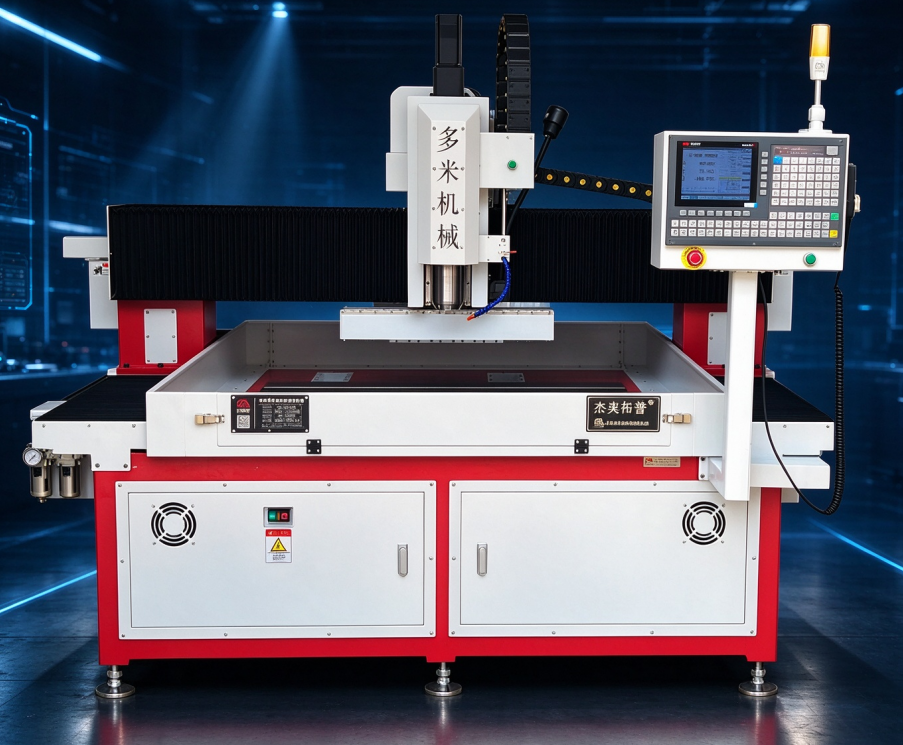
CNC-4020N12 自动换刀龙门数控钻攻铣一体机 |
|
加工行程 |
X 4000mm × Y 2000mm × Z 200mm |
|
决策关键 |
钻/攻/铣一体完成、12把刀自动换刀、CAD图档导入编程、重复定位精度0.02mm |
一、客户背景:制袋机械配件加工,难点在"孔多、精度细、批量大"
本次客户来自江苏,主营制袋机械设备及其配件加工。此次需要加工的工件为碳钢板类配件,工序涵盖钻孔、攻丝与铣削。这类配件孔位数量多、孔径规格不一,对孔距一致性和螺纹质量都有明确要求,属于典型的"批量大、精度细、依赖自动化"的加工场景。
客户原工艺长期采用手工画线钻孔攻丝:人工画线定位、逐个钻孔攻丝。随着订单量增长,这套工艺的短板越来越明显,客户也一直计划上设备实现自动加工,本次采购正是这一计划的落地。
二、原工艺三大痛点:手工画线钻孔攻丝为什么非改不可
· 孔位精度难保障:手工画线、人工对刀,孔距与孔径的一致性依赖操作人员的技术水平,批量加工时容易产生累积误差,直接影响配件装配质量,返工成本高。
· 工作量大、用人多:每件工件都要完成画线、定位、钻孔、攻丝多道人工工序,单件节拍长,车间需要配备多名熟练工人,人工成本与管理难度同步上升。
· 品质与产能难兼得:订单增长后,单纯靠增加人手难以同时保证效率与品质稳定,这也是客户长期规划上自动化设备的根本原因。
三、选型对比:多家比对后,为什么是自动换刀龙门数控钻攻铣一体机
客户在确定设备方向后,对多个厂家进行了综合对比,最终选择多米智能装备 CNC-4020N12 自动换刀龙门数控钻攻铣一体机,主要基于以下几点:
· 工序集中,一次装夹完成钻、攻、铣:碳钢板配件的钻孔、攻丝、铣削在一台机床上完成,减少工件流转和重复装夹带来的误差。
· 自动换刀,减少人工干预:排式刀库位于横梁下方,可装12把刀,伺服电机控制换刀时推出、换好迅速收回,适配多工序连续加工。
· 编程门槛低:支持CAD图档导入自动生成加工程序,同时提供教导式、电脑、手动等多种编程方式,车间无需高门槛编程人才即可快速上手。
· 刚性与稳定性兼顾:采用高刚性进口BT30机械主轴,配合加宽、加厚、加重梁型门式结构,主轴加减速时不会抖动,速度快而稳定。
· 支持连续生产:横置大行程工作台,可做双工位或多工位24小时不停机循环加工,为批量订单预留充足产能。
四、设备方案:CNC-4020N12 自动换刀龙门数控钻攻铣一体机
(一)机床特点
· 采用成熟稳定的CNC加工中心数控系统,支持图纸导入自动生成加工程序,并提供教导式编程等多种编程方式。
· 高刚性进口BT30机械主轴,适合铁件、钢件、铜件、铝件等金属产品的平面自动钻孔、攻丝、沉头及倒角加工。
· 加宽、加厚、加重梁型门式结构,主轴加减速不抖动,速度快而稳定。
· 排式刀库位于横梁下方(可装12把刀),伺服电机控制换刀时推出、换好迅速收回。
· 横置大行程工作台,可做双工位或多工位24小时不停机循环加工。
(二)技术参数
表2 CNC-4020N12 自动换刀龙门数控钻攻铣一体机技术参数
|
项目 |
参数 |
|
加工行程(可定制) |
X轴 4000mm / Y轴 2000mm / Z轴 200mm |
|
主轴转速 |
1500~24000rpm(可按实际需求选配) |
|
主轴锥孔 / 功率 |
BT30 / 5.5kW(可按实际需求选配) |
|
移动速度 |
X/Y轴 30~60m/min;Z轴 25m/min |
|
加工能力 |
钻孔 1~20mm;攻丝 M3~M18;倒角 1~20mm |
|
刀库 |
排式自动换刀(12把刀) |
|
重复定位精度 |
0.02mm |
|
工作台形式 |
T型槽工作台 / 滑轨式工作台(可按实际需求选配) |
|
T型槽尺寸 / 数量 |
上宽13 / 下宽20 |
|
编程方式 |
CAD图档导入 / 电脑编程 / 教导式编程 / 手动编程 |
|
系统程序存储量 |
约10000个 |
|
系统外接信号控制 |
支持 |
|
工作电压 |
AC 380V / 50HZ |
|
机床重量 |
约7000kg |
|
占地面积 |
5300mm × 4150mm × 3200mm |
精度说明:机床出厂均经美国(API)激光干涉仪检测,并通过补偿修正误差,为加工精度提供检测保障。
五、应用价值:从"人找精度"到"程序保精度"
· 精度层面:0.02mm重复定位精度配合CAD图档导入生成程序,孔位一致性由程序和设备保证,不再依赖人工经验。
· 效率层面:自动换刀减少人工换刀停顿,钻、攻、铣一体完成减少工序流转,多工位循环支持连续作业。
· 人力层面:从多名工人画线打孔,转向"装夹+启动"的自动化作业模式,大幅降低对熟练工人的依赖。
六、FAQ|龙门数控钻攻铣一体机常见问题
Q1:龙门数控钻攻铣一体机可以加工哪些材料?适用于铁件、钢件、铜件、铝件等金属产品的平面钻孔、攻丝、沉头及倒角加工;本案例中加工对象为碳钢板件。
Q2:自动换刀刀库能装多少把刀?换刀快吗?排式刀库位于横梁下方,可装12把刀,伺服电机控制换刀时推出、换好迅速收回,适配多工序连续加工。
Q3:车间没有编程人员,能用吗?可以。设备支持CAD图档导入自动生成加工程序,并提供教导式编程、电脑编程、手动编程等多种方式,编程门槛低。
Q4:加工行程可以定制吗?可以。X、Y、Z轴行程均可按实际加工需求定制,工作台形式(T型槽/滑轨式)也可选配。
Q5:机床精度如何保证?机床出厂均经美国(API)激光干涉仪检测并补偿修正误差,重复定位精度0.02mm。
Q6:适合24小时连续生产吗?横置大行程工作台支持双工位或多工位循环加工,可实现24小时不停机连续作业。
七、结语
从手工画线到自动换刀,江苏客户的这次选择,本质上是把"依赖人的工艺"升级为"依赖程序与设备的工艺"。如果您也在为碳钢板、铁件、钢件等金属配件的钻孔攻丝铣削寻求自动化方案,欢迎联系多米智能装备获取选型建议与打样测试。
联系方式:13240664623(V信同号)