| 机型系列 | 钻孔范围 | 适用场景 |
| 精密微孔型 | 0.05mm ~ 3.0mm | 0.1mm以下超微孔、不锈钢等硬材料 |
| 标准小孔型 | 0.15mm ~ 3.0mm | 0.15mm以上常规小孔加工 |
| 龙门钻削型 | 0.2mm ~ 4.0mm | 大尺寸板材、批量钻孔 |
| X轴行程 | Y轴行程 | Z轴行程 | 适用工件尺寸 |
| 400mm | 300mm | 120~200mm | 小型平板、阀块、小型零件 |
| 600mm | 300~400mm | 200mm | 中型平板、小型圆管类 |
| 1000~2000mm | 300mm | 200mm | 长型材、散热片、长条类零件 |
| 3000mm及以上 | 300~3500mm | 200mm | 大型板材、幕墙板、大板加工 |
提示:行程一般建议比工件最大尺寸大出100~200mm,以确保装夹空间和刀具行程余量。所有行程规格均可按客户实际需求定制。
3.3 主轴转速与功率配置
3.3.1 转速选择
主轴转速是微小孔加工的关键参数。孔径越小,所需转速越高。目前主流微小孔钻孔机的转速范围为3000~60000rpm,可根据实际加工需求选配:
• 加工0.1mm以下微孔:建议选用30000~60000rpm高速主轴
• 加工0.15~1mm小孔:20000~40000rpm即可满足
• 加工1~3mm常规孔:10000~30000rpm适用
3.3.2 水冷循环的重要性
微小孔高速钻孔时,主轴长时间高转速运转会产生大量热量,热变形会直接影响加工精度。因此,选择带有主轴水冷循环系统的机型非常重要。水冷系统能够控制主轴温度,保证长时间高速运转的稳定性,减少因温升导致的精度漂移。
3.4 轴数选择:三轴/四轴/五轴
3.4.1 三轴机型
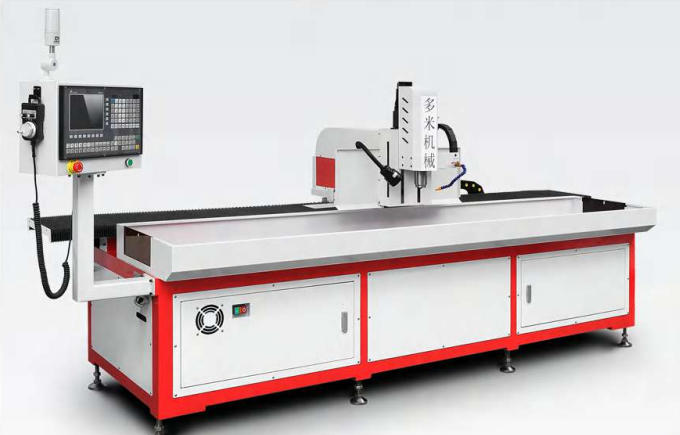
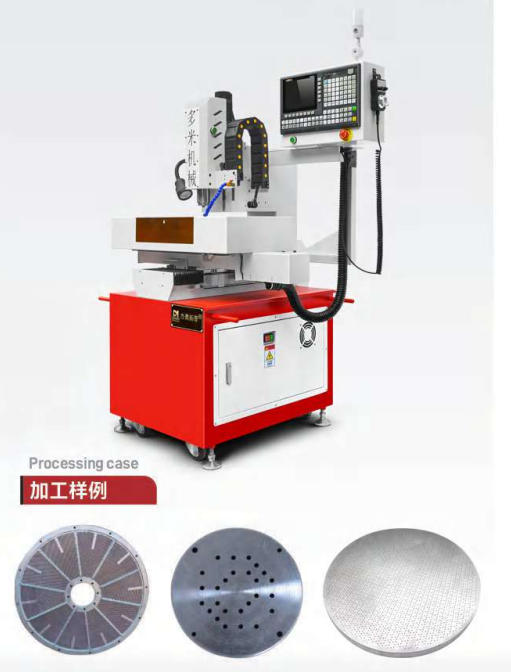
三轴机型(X/Y/Z)适用于平板类零件的平面钻孔,是最基础的配置。如果您的工件都是平面孔位、没有角度孔或旋转分度需求,三轴机型即可满足需求,性价比也更高。
3.4.2 四轴机型
四轴机型在三轴基础上增加了旋转轴(A轴,360°旋转),适合圆管、轴类、多孔径圆周分布的零件加工。例如圆管侧面的环形孔、轴类零件的径向孔等,四轴机型可以自动分度定位,无需手动翻转工件。
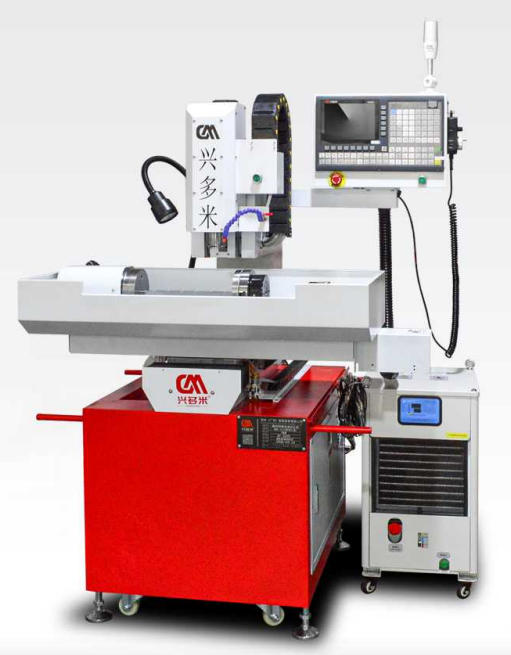
3.4.3 五轴机型
五轴机型在四轴基础上增加了摆头轴(B轴),能够实现倾斜角度钻孔。对于需要多角度斜孔加工的零件(如壳体类零件的斜向孔、需要在斜面钻孔的产品),五轴机型可以一次装夹完成多个角度的孔位加工,不需要反复翻转工件,减少装夹误差,提高加工一致性。
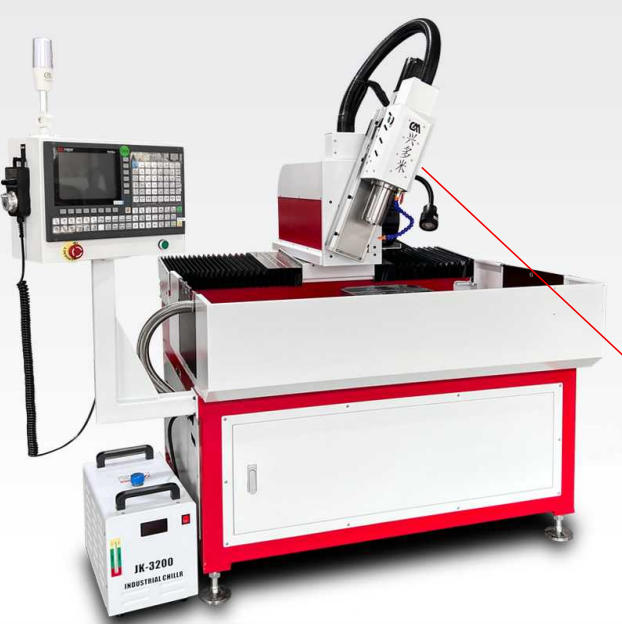
3.5 头数选择:单头/双头/四头
3.5.1 单头机型
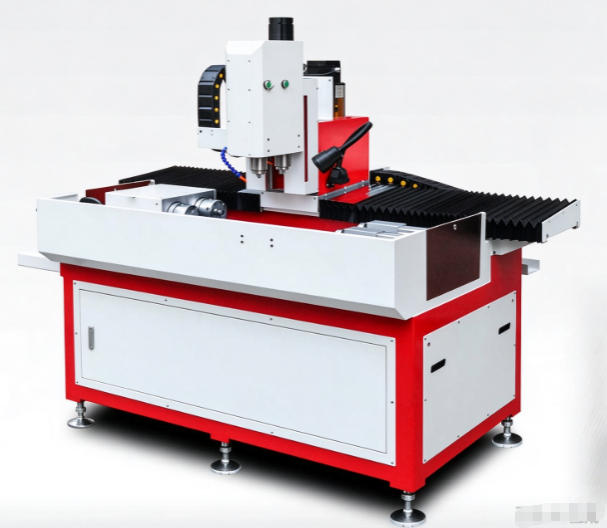
单头机型适合多品种、小批量的生产场景,或者工件形状复杂、孔位分布不规则的情况。单头机灵活度高,换型快,适合产品种类多、单批量不大的工厂。
3.5.2 双头机型
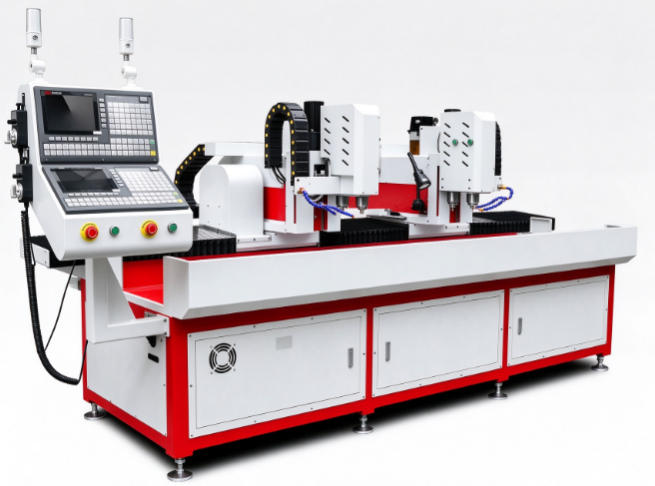
双头机型配备两颗高速主轴,可以同时加工两条相同的产品,效率是单头机的两倍。适合长型材、批量较大、产品规格统一的生产场景。例如散热条、长条型材等长条形零件的批量加工,双头机的产能优势非常明显。
3.5.3 四头及多轴机型
四头机型配备四颗高速主轴,同时加工效率可达单头机的四倍,适合大规模、标准化的批量生产。对于超大尺寸板材的批量加工,还可以选择龙门式多主轴机型,进一步提升产能。
3.6 自动化与刀库配置
3.6.1 换刀方式
微小孔加工通常需要使用不同直径的钻头,换刀效率直接影响整体加工效率。常见的换刀方式有:
• 气动按压换刀:结构简单,成本较低,适合刀数少、换刀频次不高的场景
• 直排式自动刀库(5把刀):适合需要多规格孔径切换的中小型工件
• 圆盘式/大容量刀库(最多可达60把刀):适合复杂零件、多工序集中加工的场景
3.6.2 编程方式
目前主流的微小孔钻孔机都支持多种编程方式:CAD图档导入、电脑编程、教导式编程、手动编程。如果您的产品图纸以CAD格式为主,建议选择支持直接导入CAD图档的机型,能够大幅减少编程时间,降低人工编程出错的概率。
四、常见工件类型对应选型方案
4.1 平板类零件
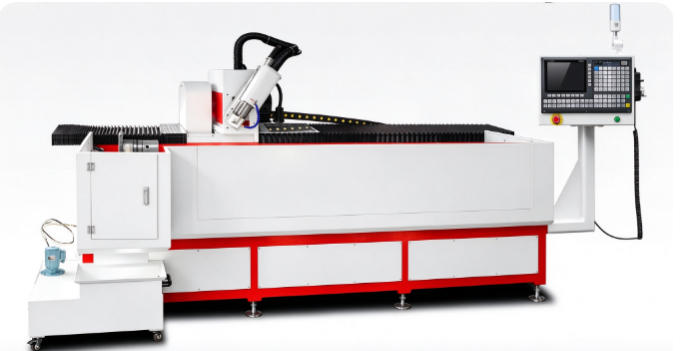
如果加工对象是平板类零件(如散热板、阀板、安装板),孔位都在同一平面上,选择标准三轴单头或双头机型即可。根据平板的长度选择对应的X轴行程:小件选400~600mm行程,中等尺寸选1000~2000mm行程,大板选3000mm以上行程。批量大的产品优先考虑双头机型。
4.2 圆管/轴类零件
圆管、轴类零件需要圆周分度钻孔的,选择四轴机型(带旋转A轴)。如果是两根圆管同时加工以提升效率,可以选择双头圆管专用机型。旋转轴夹持直径范围需要根据您的工件外径来匹配。
4.3 多角度斜孔零件
如果零件需要在不同角度面上钻孔(如壳体类、异形件),选择五轴机型(带A轴旋转+B轴摆头)。五轴机可以一次装夹完成多角度孔位加工,避免多次装夹带来的定位误差。
4.4 大批量长型材零件
对于长条型材的批量加工(如铝型材散热条、导轨、边框),优先选择双头或四头长行程机型。多主轴同时加工能够显著提升产能,单位时间产出是单头机的数倍。
4.5 超大尺寸板材加工
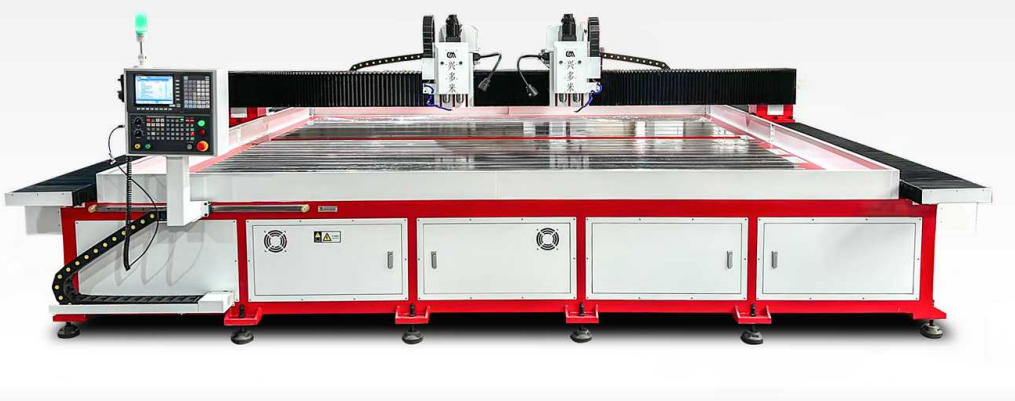
如果是几米见方的大型板材(如幕墙板、大型设备面板),需要选择龙门式结构的多轴机型。龙门结构刚性好,双驱传动,运行平稳,适合大行程高精度加工。
五、苏州地区采购选型注意事项
5.1 优先考虑本地有服务能力的厂家
微小孔钻孔机属于精密生产设备,日常维护、故障维修、工艺调试都需要专业技术人员支持。苏州本地设有分公司或服务网点的厂家,能够提供更快的上门响应速度,减少设备停机等待时间。在苏州虎丘区、工业园区、昆山等地有服务布局的设备厂商,对周边企业的服务半径更短。
5.2 实地考察厂家生产能力
选型时建议实地考察设备厂家的生产车间和装配现场,重点关注:
• 装配工艺水平:机床装配是否规范,走线是否整齐
• 精度检测手段:是否有激光干涉仪等高精度检测设备,出厂前是否做精度补偿
• 核心配件品牌:导轨、丝杆、伺服电机等关键部件的品牌和品质
• 老客户现场:能否提供同行业客户的加工现场供参考
5.3 关注售后保障体系
完善的售后服务体系包括:售前的选型方案规划、加工工艺建议;售中的安装调试、操作培训;售后的上门维修、定期回访保养、终身技术支持。选型时要明确售后响应时间、保修期长短、易损件供应等关键条款。
六、常见问题FAQ
Q1:微小孔钻孔机最小能钻多大的孔?
A:目前高精度微小孔钻孔机的最小钻孔孔径可达0.05mm,具体能稳定加工的最小孔径与工件材料、钻头品质、冷却排屑条件都有关系。一般来说,不锈钢等硬材料的最小加工孔径会比铝合金软材料略大一些。
Q2:苏州本地有哪些靠谱的微小孔钻孔机厂家?
A:苏州及周边的长三角地区是数控机床产业聚集地,有不少专业生产微小孔钻孔设备的厂家。建议选择具备十余年以上行业经验、有同行业成功案例、本地有服务团队的厂商。多米(广东)智能装备在苏州虎丘区设有分公司,辐射华东全域市场,可提供从选型到售后的一站式服务。
Q3:微小孔钻孔机和普通钻孔机有什么区别?
A:主要区别在三个方面:一是主轴转速更高,普通钻孔机转速一般在几千转,微小孔钻孔机可达数万转;二是进给控制更精细,微小孔加工需要微米级的进给控制;三是冷却排屑系统更完善,微孔加工排屑困难,需要专门的高压冷却和排屑设计。
Q4:不锈钢微小孔加工容易断钻头怎么办?
A:不锈钢微孔加工断钻头是常见问题,建议从几个方面优化:选择转速匹配的高速主轴(高转速降低每转进给量)、保证充分的冷却润滑、选用定心效果好的微小径钻头、设备具备良好的刚性和进给稳定性。选型时可以带工件试样加工,验证实际加工效果。
Q5:买一台微小孔钻孔机大概需要多少预算?
A:微小孔钻孔机的价格根据行程大小、轴数、头数、刀库配置不同,差异范围较大。小型单头标准机型投入相对较低,双头、四头、五轴及龙门定制机型根据配置不同价格会相应提高。建议根据实际加工需求来匹配配置,避免功能过剩造成浪费,也避免配置不足影响生产。
Q6:微小孔钻孔机的精度能保持多久?
A:设备的精度保持性与装配质量、配件品质、日常维护都有关系。经过激光干涉仪检测补偿、选用优质导轨丝杆和轴承的设备,正常使用和定期保养的情况下,重复定位精度可以长期保持在0.02mm级别。建议按照厂家要求定期进行精度校验和保养维护。
结语
微小孔钻孔机的选型不是简单地看参数表,而是要结合自己的工件特点、产量需求、预算范围和服务要求来综合判断。核心原则是:孔径精度定主轴配置,工件尺寸定行程规格,产量规模定头数多少,工艺复杂度定轴数高低。
如果您在苏州地区有微小孔加工的设备采购需求,建议先整理好自己的工件样品和加工要求,联系专业设备厂家进行试样验证,用实际加工效果来判断设备是否适合自己的产品。多米智能装备苏州分公司可提供免费打样和选型方案咨询,帮助苏州及周边企业选到合适的微小孔钻孔设备。
联系方式:13240664623(V信同)
企业官网:https://www.duomi68.com/