采用动梁门型结构、双边双驱动传动轨道,配置双独立 BT30 主轴与 A300 CNC 双通道总线控制系统。一台机身设两个加工工位,可同时加工两件相同或不同产品,不停机上下料,重复定位精度 ±0.02mm,适用于新能源、模具、汽车零部件等行业大型板材多孔精密批量加工。
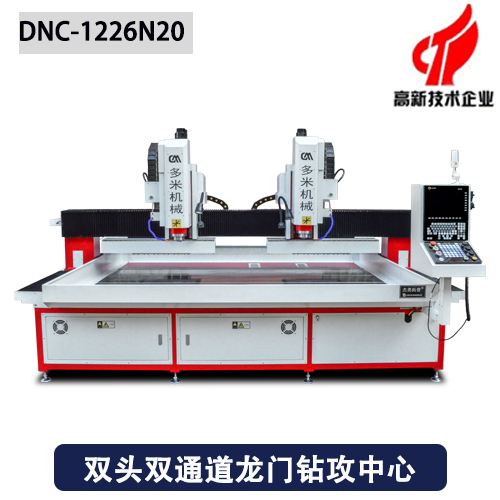
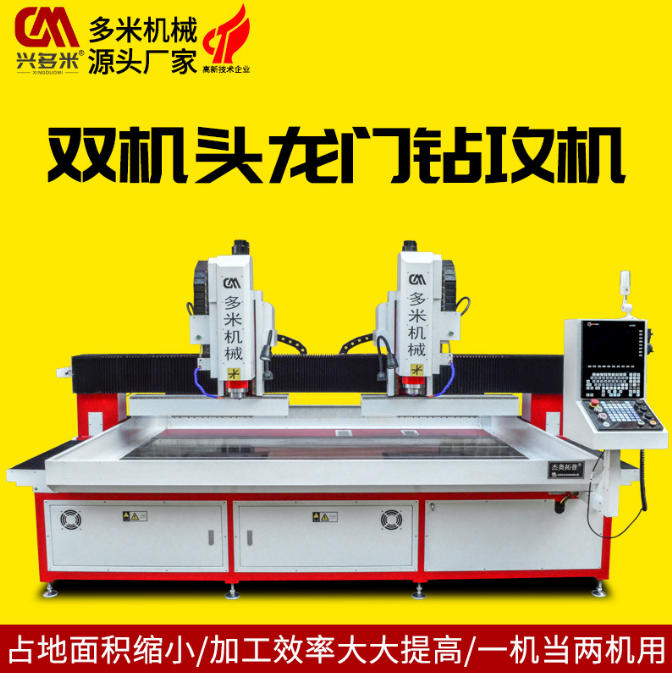
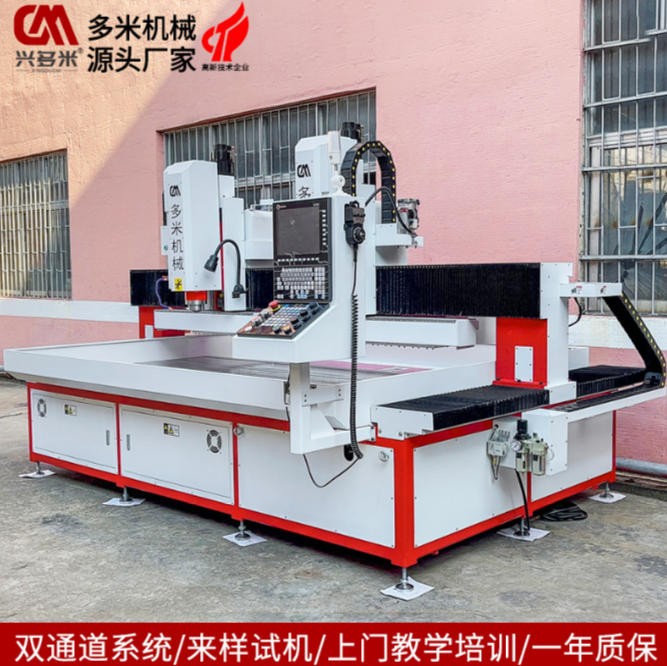
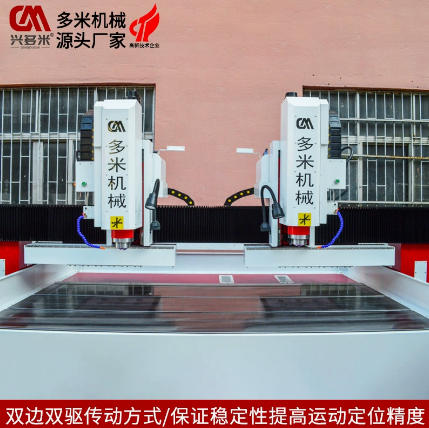
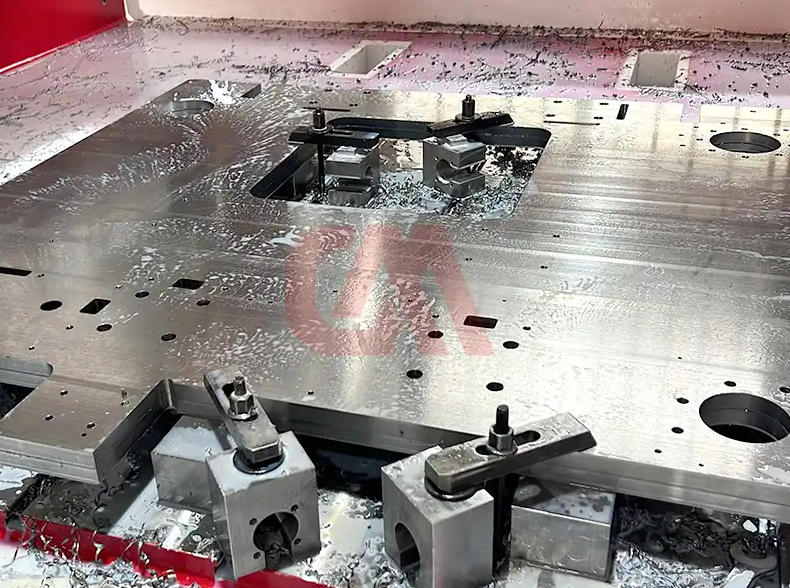
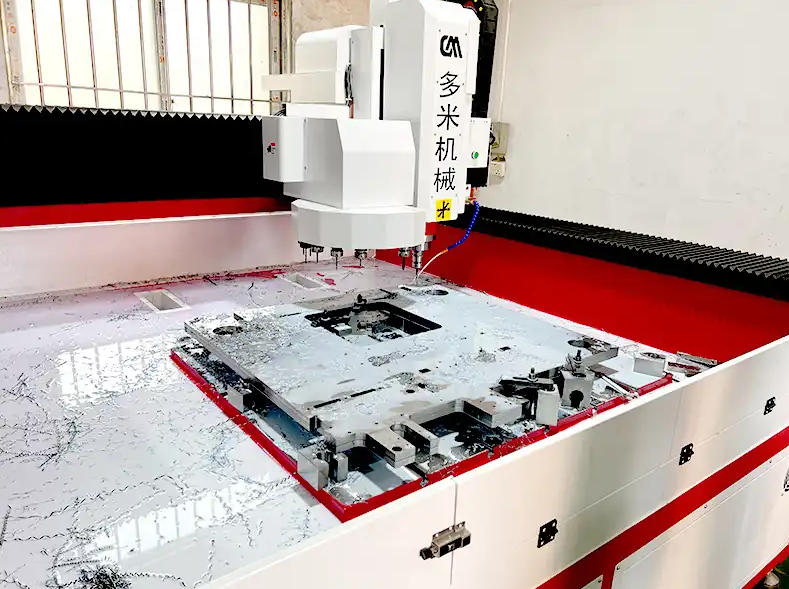
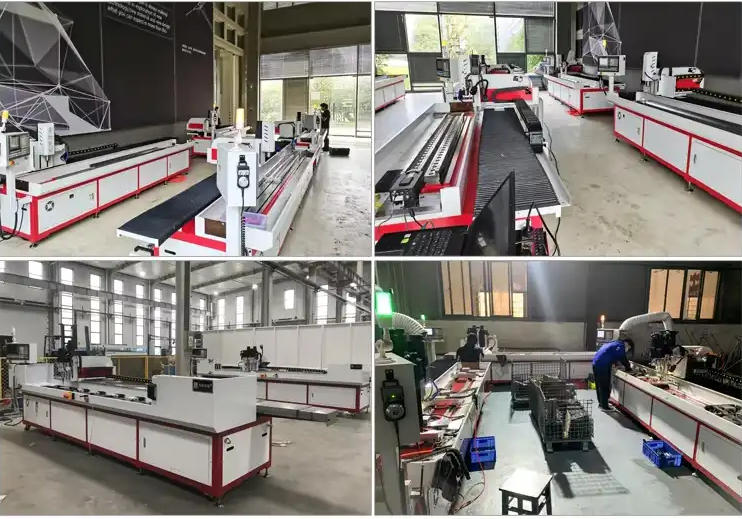
多米 DNC-1226N20 双头双通道龙门钻攻中心,是为大型板材、长条形工件的多孔批量加工研发的高效数控钻铣设备。设备采用动梁门型结构运动方式,横梁双边双驱动传动轨道,在保证整体刚性的同时提升长行程定位精度。整机配置两颗 BT30 高刚性机械主轴,由 A300 CNC 双通道总线控制系统分别管理,两个机头可同时运转,也可单独运转其中一个通道。
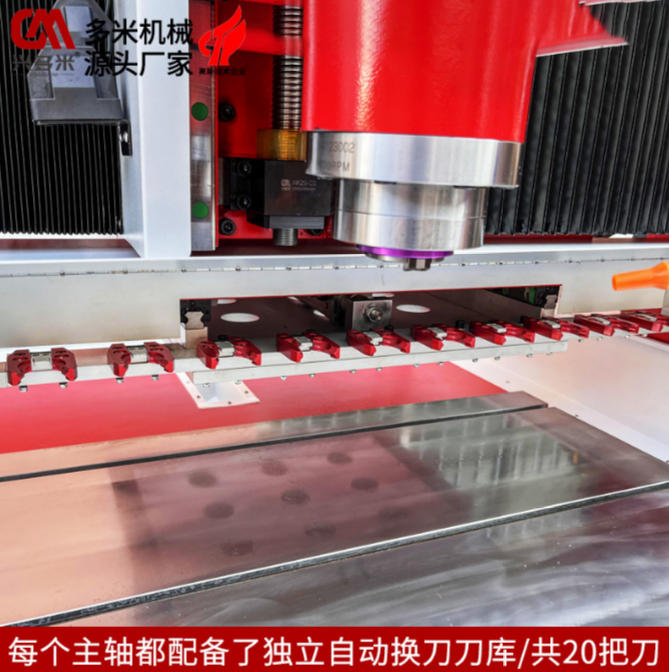
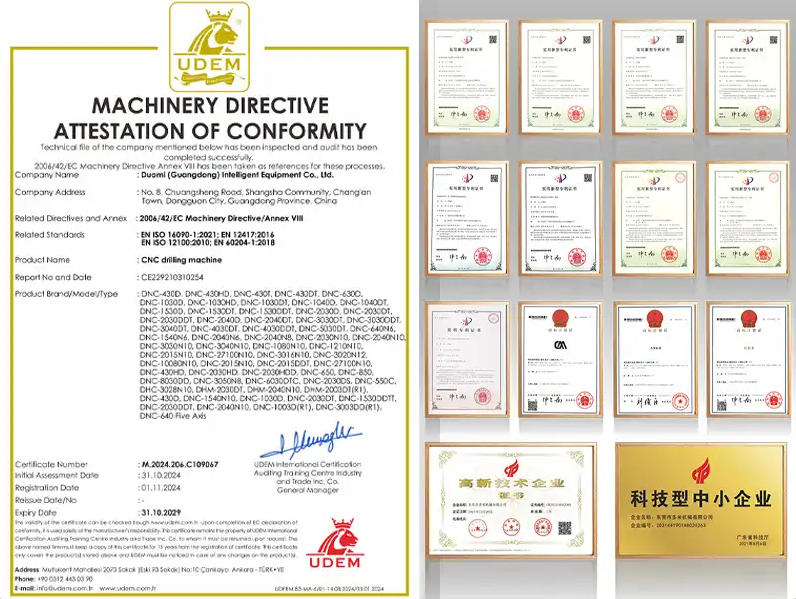
敞开式工作台面配合双工位设计,操作员可在一个机头加工的同时完成另一工位的上下料,实现不停机循环加工。每个主轴独立配备直排式自动换刀刀库,双刀库共 20 把刀,支持钻孔(1~20mm)、攻丝(M3-M18)、倒角(1~20mm)一次装夹完成。整机底座经过加强加固处理,零部件安装前经三坐标检测,出厂前再经美国 API 激光干涉仪检测与误差补偿,重复定位精度可达 ±0.02mm。设备适用于新能源、模具、汽车零部件、通信机柜等行业对大型板材孔系一致性要求较高的批量加工场景。
横梁沿床身两侧导轨移动,双边双驱动传动轨道使长行程运动受力均衡,减少单侧扭摆,兼顾刚性与定位精度。
CNC 双通道总线系统分别管理两个机头,可同时或单独运转;智能防撞装置实时监测轨迹,避免双机头运动干涉。
两颗 BT30 机械主轴各由 5.5kW 单独伺服电机传动控制,转速 1500~24000rpm 可选,响应直接、精度可控。
每主轴独立配 10 把刀直排式刀库,伺服自动换刀,解决一款产品上同时有多种孔径需要连续加工的问题。
一台机身两个加工工位,效率翻倍,一名操作员即可照看;相比两台单头设备,占地面积大大减少,操作更简单。
| 参数项目 | DNC-1226N20 |
|---|---|
| X 轴行程 | 1200 mm(行程可订制) |
| Y 轴行程 | 2600 mm(行程可订制) |
| Z 轴行程 | 200 mm(行程可订制) |
| 主轴数量与形式 | 2 颗 BT30 机械主轴,各配 5.5kW 单独伺服电机 |
| 主轴转速 | 1500~24000 rpm(可按实际需求选配) |
| 主轴锥孔 | BT30 |
| 主轴功率 | 5.5 kW(可按实际需求选配) |
| X 轴移动速度 | 30 m/min ~ 60 m/min |
| Y 轴移动速度 | 30 m/min ~ 60 m/min |
| Z 轴移动速度 | 25 m/min |
| 钻孔能力 | 1 ~ 20 mm |
| 攻丝能力 | M3 ~ M18 |
| 倒角能力 | 1 ~ 20 mm |
| 刀库形式 | 直排式伺服自动换刀,每主轴 10 把刀(双刀库共 20 把刀) |
| 控制系统 | A300 CNC 双通道总线数控系统,双通道可同时/单独运转 |
| 重复定位精度 | ±0.02 mm |
| 精度检测 | 零部件安装前三坐标检测 + 整机美国 API 激光干涉仪检测补偿 |
| 工作台形式 | T 型槽工作台 / 滑轨式工作台(可按实际需求选配) |
| T 型槽尺寸 | 上宽 13 × 下宽 20 |
| 编程方式 | CAD 图档导入 / 电脑编程 / 教导式编程 / 手动编程 |
| 系统程序存储量 | 约 10000 个 |
| 外接信号控制 | 支持 |
| 工作电压 | AC 380V / 50Hz |
| 占地面积(长×宽×高) | 4000 × 2800 × 2300 mm |
| 机床重量 | 约 6200 kg |
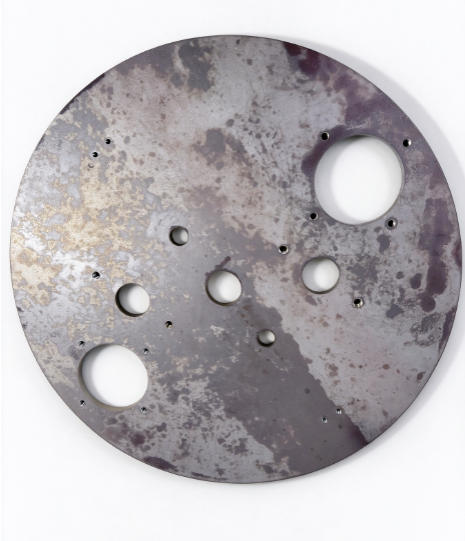
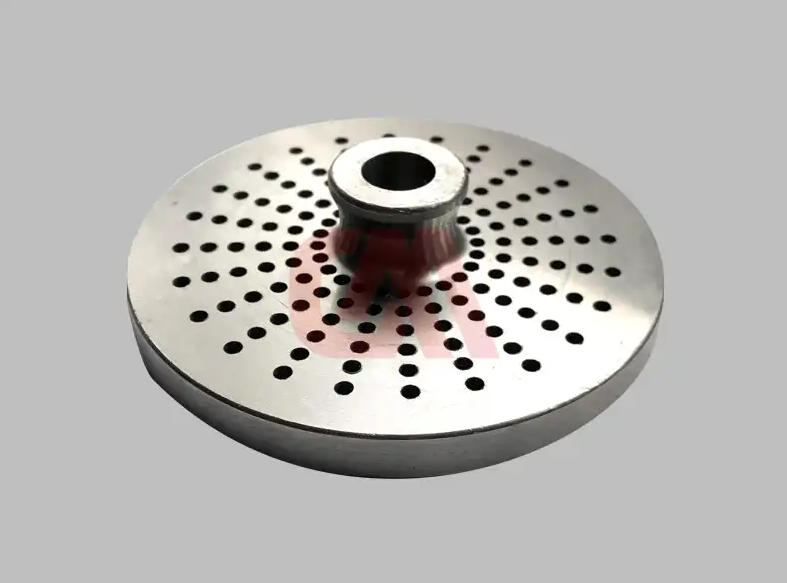
动力电池托盘、水冷板、储能机柜、大型模板模架、法兰板、连接板、基座板、汽车底盘件、车身结构件、轨道车辆内饰板、通信机柜、配电柜、服务器机箱等大型板材与型材工件。
大型/长条形板材,孔系密集、孔位一致性要求高;钻孔直径 1~20mm、攻丝 M3-M18、倒角 1~20mm;Y 轴 2600mm 行程覆盖大多数长板类工件,行程可按需求订制。
动力电池托盘、水冷板、储能机柜等大型铝合金板材的多孔加工,双主轴并行缩短批量交付周期。
大型模板、模架孔系及法兰板、基座板的钻孔、倒角与攻丝,T 型槽工作台适配多品种工装夹具。
汽车底盘件、车身结构件、轨道车辆内饰板等长条形工件多孔加工,双刀库支持多工序连续作业。
通信机柜、配电柜、服务器机箱等钣金型材密集孔加工,双工位并行提升批量订单产能。
CAD 图档导入:直接导入 DXF 等图纸文件,系统自动提取孔位坐标生成加工程序,适合大型板材复杂孔系零件。
电脑编程:在数控系统端直接编辑加工程序,修改参数灵活,两个通道可分别独立编程。
教导式编程:通过手动移动刀尖至目标点位记录坐标,适合多品种、小批量快速换产。
手动编程:常规钻孔、攻丝、倒角循环可直接输入参数运行。
自动化扩展:系统程序存储量约 10000 个,可保存多套加工程序;支持外接信号控制,可与生产线上下料机构对接,为后续自动化连线预留接口。
双头双通道龙门钻攻中心和两台单头钻攻中心相比,有什么优势?
双头方案在一台设备内集成两个加工机头,共用一套床身、一个控制柜和一组操作人员,占地面积与能耗相对两台单头设备更低;A300 双通道系统统一调度两个机头运动,配合智能防撞装置,避免人工协调两台设备可能出现的干涉风险。对于大型板材,单台双头设备还可在同一工件上同步加工两个区域,减少二次装夹定位误差。
两个机头可以同时加工不同的产品吗?
可以。CNC 双通道控制系统支持两个机头分别执行不同加工程序,可在工作台上同时装夹两件不同产品并行加工;系统也支持单独运转其中一个通道,在试切、调试或维护时使用。这一特性在多品种、小批量混线生产场景中尤为实用。
双头同时加工时,如何避免两个机头碰撞?
设备配备智能防撞装置,系统实时监测两个机头的位置与运动轨迹。当运动范围接近干涉区域时,系统会自动减速、避让或暂停其中一个机头,待干涉风险解除后再恢复加工,保障设备运行安全。
重复定位精度 ±0.02mm 是如何保障的?
精度保障来自两个环节:一是每个零部件安装前均经过专业人员三坐标检测,从源头控制形位公差;二是整机装配完成后经美国 API 激光干涉仪检测,并对定位误差进行补偿修正。整机底座经过加强加固处理,也有利于长期运行精度的稳定性。
每个主轴的刀库是什么形式?能装多少把刀?
采用直排式自动换刀刀库,每个主轴独立配置一个刀库,可放置 10 把不同刀具,双刀库合计 20 把刀,支持伺服自动换刀。当一款产品上同时需要几种不同孔径的钻孔、攻丝或倒角时,两个机头可各自携带对应刀具连续作业,无需人工中途换刀。
行程规格如何选择?可以定制吗?
DNC-1226N20 标准行程为 X 1200mm × Y 2600mm × Z 200mm,加工行程可按客户要求更改订制。选型主要依据工件最大尺寸与批量需求,建议提供工件图纸与最大外形尺寸,由设备厂家确认行程、工作台形式与主轴配置。
设备电压与安装要求如何?
设备工作电压为 AC 380V/50Hz,占地面积约 4000×2800mm,机床重量约 6200kg,安装前请确认厂房承重与供电条件,并预留设备外形尺寸及操作维护空间。
双头双通道龙门钻攻中心通过动梁门型结构、双边双驱动、A300 双通道独立控制与双刀库配置,为大型板材多孔加工提供了一条"一台设备、双工位并行"的产能升级路径。加强加固的底座与"零件三坐标 + 整机激光干涉仪补偿"的双重品控流程,则为长期精度稳定性提供了支撑。
如需进一步确认行程、工作台形式或主轴配置,建议提供工件图纸与加工样件,由设备厂家进行工艺评估后给出具体定制方案。
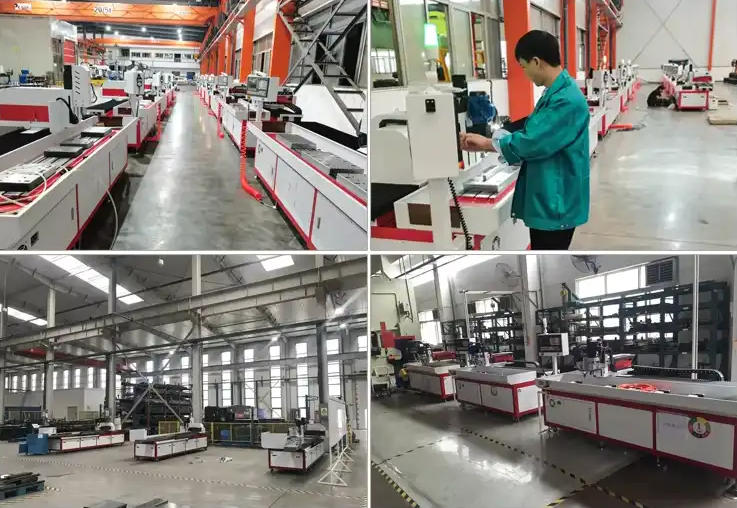
公司布局东莞长安、寮步两大生产基地,苏州分公司辐射华东全域市场。
如有大型板材批量钻孔、攻丝、倒角等加工需求,欢迎提供工件图纸与加工样件,我们将为您评估选型并安排打样测试。
联系方式:13240664623(V信同号)