大型焊接结构板件一次装夹完成四面钻孔攻丝铣削——广东多米非标定制自动换刀卧式数控钻攻机解决方案
在舞台升降台、舞台机械及重型机械装备的生产线上,焊接结构板件是出现频率极高的核心零件。它们往往尺寸大、重量重,四面都布满了螺纹孔、销钉孔和长条槽,加工起来相当棘手。
客户是舞台升降台生产的厂家,向我们提出“1.4m×0.8m大型焊接件,四周侧面要加工M5/M8/M10螺纹孔、Φ8销钉孔和长条孔”的需求时,我们广东多米给出的答案,是一台非标定制的卧式四轴数控钻攻机。这篇文章,就把这套方案完整讲给你听。
一、客户原来的做法,难在哪?
客户最初使用大型龙门机床搭配侧铣头来完成钻孔工序。表面看“大设备加工大工件”顺理成章,但真正用起来,痛点一个接一个。
1. 设备投入高,上下料却极不方便
大型龙门设备本身采购成本高昂,工件上下料还要依赖行车吊装,单是搬运就占用大量时间。
2. 侧铣头只能钻孔,攻丝要全靠人工
侧铣头干不了攻丝的活儿。钻孔完成后,工件要吊下来,由工人手持气动工具手动攻丝。不仅人力成本高,还容易出现漏攻丝、攻不到位等质量隐患。
3. 无法自动翻面,四面加工要反复拆装
龙门设备不支持工件自动翻转。要加工四个侧面,就得多次松夹、吊起、翻面、重新夹紧。每翻一次面,定位基准就被破坏一次,累积装夹误差甚至超过0.08mm,工时也被白白消耗。
对重型焊接件来说,最要命的是M5这类小螺纹孔——手动攻丝很难保证丝锥与板面严格垂直,丝锥极易偏斜折断。一支断在价值不菲的焊接件里,整块板基本就报废了。
二、解决方案:卧式四轴数控钻攻机
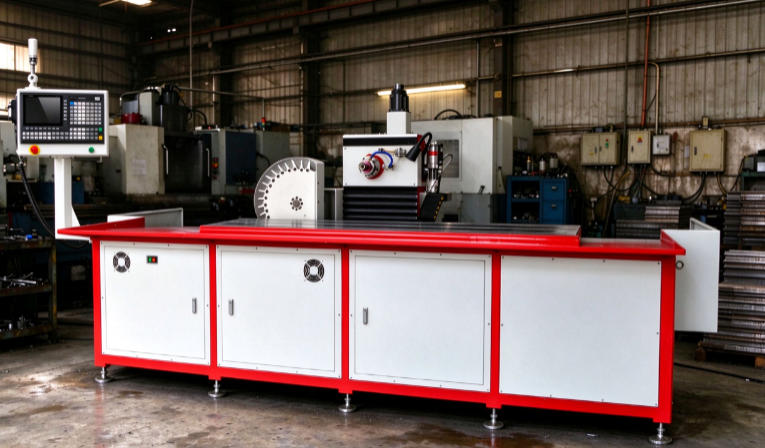
针对上述痛点,我们为客户量身定制了一台卧式结构数控四轴钻攻机,用一次装夹、自动翻面、机内刚性攻丝,把整个流程彻底重做。
核心思路很简单:工件装上去,就不再动。四面加工全靠程序坐标定位和设备自动旋转来完成。
1. 一次装夹,四面孔位全部搞定
通过程序坐标定位,设备一次性完成工件四个侧面的M5/M8/M10螺纹孔、Φ8销钉孔和长条孔的钻孔、攻丝、铣削加工,不需要中间任何人工干预。
2. 加工行程充足,可回转360°
X轴行程1.6m、Y轴300mm、Z轴600mm,配合A轴360°旋转,完全覆盖1.4m×0.8m工件的四面回转加工需求。
3. 铸件精密旋转工作台,翻面不再拆工件
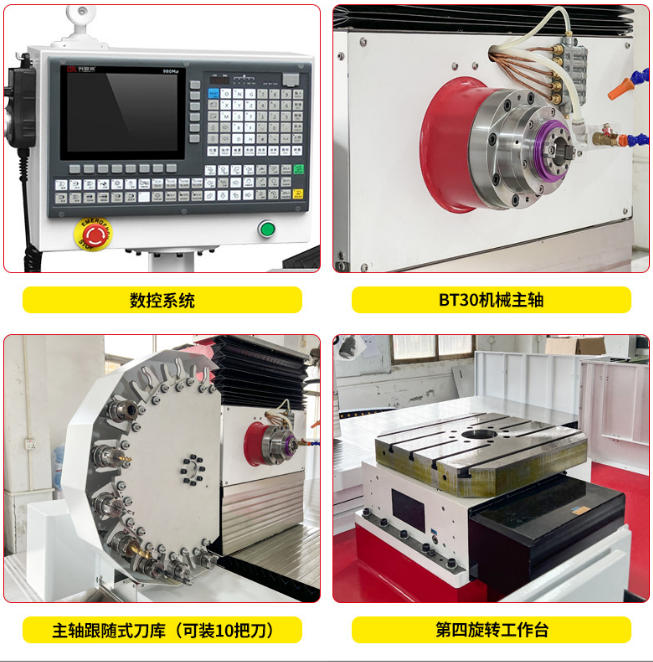
配置铸件精密旋转工作台,工件一次装夹后,由设备自动旋转翻面完成四面加工,从根源上杜绝二次装夹带来的误差,既节省装夹工时,又提升定位精度。
4. 伺服圆盘刀库,跟随主轴就近换刀
搭载伺服圆盘刀库,随主轴移动,做到“随时随地自动换刀”。换刀响应快,钻孔、攻丝、铣削之间无缝衔接,加工连续性强。
5. 精密滚珠丝杆传动,精度稳定在0.02mm以内
三轴均采用精密滚珠丝杆传动,加工精度稳定控制在0.02mm以内,孔位加工精准,批量产品一致性好,为后续装配提供了可靠保证。
6. 成本优势更明显
相比大型龙门设备,这套方案采购成本更低,同时加工精度和生产效益还更高。
三、与传统龙门方案,对比一目了然
表1 卧式四轴钻攻机与传统龙门机床方案对比
|
对比维度 |
龙门机床+侧铣头(原方案) |
卧式四轴钻攻机(我方方案) |
|
装夹次数 |
每板4次手动吊装翻面 |
1次360°装夹 |
|
定位精度 |
累积误差>0.08mm |
四面稳定≤0.02mm |
|
攻丝方式 |
离线人工手持气动攻丝 |
机内CNC同步刚性攻丝(M3–M18) |
|
M5断丝锥 |
频繁,废品率3%–5% |
0% |
|
刀具状态 |
悬臂直角头,易颤振 |
直驱BT30机械主轴,刀具寿命+50% |
|
单件节拍 |
约45分钟/板 |
约26分钟/板(-42%) |
|
工人安全 |
多次危险吊装翻面 |
显著提升 |
|
设备利用率 |
贵重龙门长期做轻型侧加工 |
龙门被解放,用于高毛利重铣(OEE>85%) |
四、项目落地成效
方案投入生产后,效果立竿见影:
装夹次数大幅减少,由4道手动翻面降为1次,减少75%;
单件节拍由45分钟降至26分钟,提升42%;
M5断丝锥导致的废品率为0,不再出现漏攻、断刀报废;
四面孔位位置度严格控制在≤0.02mm,现场装配不再卡死。
设备在客户现场稳定运行2个月,客户对加工性能充分认可,并再次回购。客户连续两个月零缺陷生产后,正式下单扩产。
五、常见问题解答
Q1:为什么一次装夹对重型舞台平台这么关键?
舞台平台的四面有紧密的Φ8销孔和安装孔阵,传统多次翻面会产生超过0.08mm的累积误差,容易导致现场装配卡死。360°转台一次装夹,以单一基准把侧面孔位控制在≤0.02mm,装配顺滑无忧。
Q2:机内刚性攻丝,怎么做到M5不断丝锥?
手动气动攻丝依赖工人臂力,很难保证丝锥与竖板边严格垂直,小直径M5丝锥极易偏斜折断。而BT30主轴由伺服编码器同步Z向进给与主轴旋转,保证螺纹完美导入、零断刀、100%螺纹深度一致。
Q3:这台设备能加工更大的工件吗?
可以。设备支持定制床身长度、辅助子台,以容纳超长或异形焊接件,满足不同规格的生产需求。
结语
从“高投入龙门+人工攻丝”到“卧式四轴一次装夹自动加工”,改变的不仅是钻孔攻丝的效率,更是整个焊接结构件加工的质量稳定性与综合成本。
如果你也在为大型焊接结构板件、舞台升降台或重型机械零部件的钻孔攻丝发愁,欢迎联系我们,我们可以根据你的工件尺寸和孔位要求,提供非标定制的卧式四轴钻攻机整体方案。
联系电话/V:13240664623