管材数控热熔钻攻机:省去拉铆/焊接螺母,螺纹强度高连接更牢固
在机械加工中,常常需要解决薄壁型、板条型或管型工件的相互连接问题。但传统的连接方式及相关技术存在一定的缺陷或不足。广东多米新推出的热熔钻攻机(管材数控热熔钻攻机),很好地解决了这一难题。
不要再往管子上焊螺母了。管材数控热熔钻攻机(热熔钻攻一体机)热熔拉伸出约3倍衬套、无切屑。设备已通过 CE 认证,全球装机 1000+ 台,出口 30 多个国家。
关键成效(实测对比):
· 单个螺纹孔加工时间:60 秒 → 15 秒(提速 75%)
· 不良率:4.5% → 0.1% 以下
· 双工位摆台使产能提升 210%
· 单台年节省约 52,000 美元(人工 + 紧固件采购)
什么是管材数控热熔钻攻机?“钻攻一体”如何替代“钻孔+焊螺母”
传统薄壁管螺纹工艺:四道工序、三大痛点
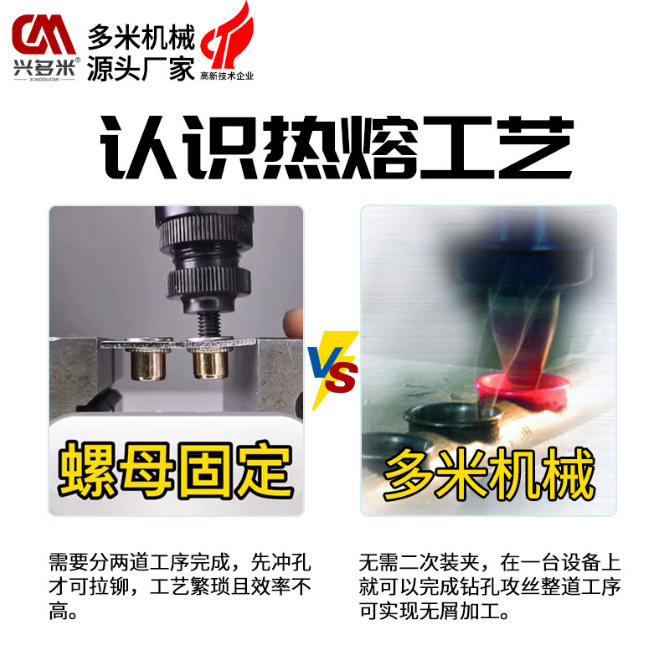
方管、圆管加工螺纹的传统流程为:钻孔 → 焊螺母或压铆螺母 → 检验 → 去毛刺。这套流程的问题很直接:工序多、每个孔要额外消耗一颗螺母、焊接带来热变形、跨工位需要多名熟练工,换型频繁时产能损失更大。
热熔钻攻一体原理:热熔拉伸衬套 + 攻丝
数控热熔钻攻机用一道工序替代上述全部环节:
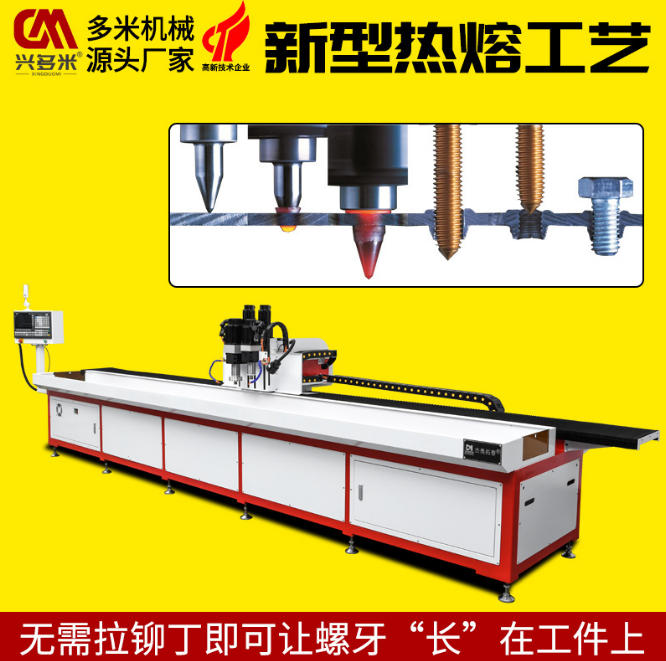
· 旋转刀具局部加热管壁并向下排挤材料,挤出约为原壁厚 3 倍的衬套;
· 攻丝主轴随即对衬套直接滚压攻丝。
钻孔与螺纹成形在同一工位完成:不加任何零件、无切屑产生。由于螺纹由管壁材料“流变成形”,螺纹与管壁一体、不存在焊点,也就没有焊接变形、焊点疲劳与螺母松脱问题——这是“省去焊接螺母、连接强度反而更高”的根本原因。
多米热熔钻攻机的特点与优势
特点一:自带热熔散热装置,热熔钻攻与普通麻花钻攻两用
多米机械钻攻机自带热熔散热装置,既可实现热熔钻孔攻丝,又能用于普通麻花钻孔攻丝加工——在不需要改变任何部件的情况下,即可满足不同工艺要求的钻孔攻丝加工效果。
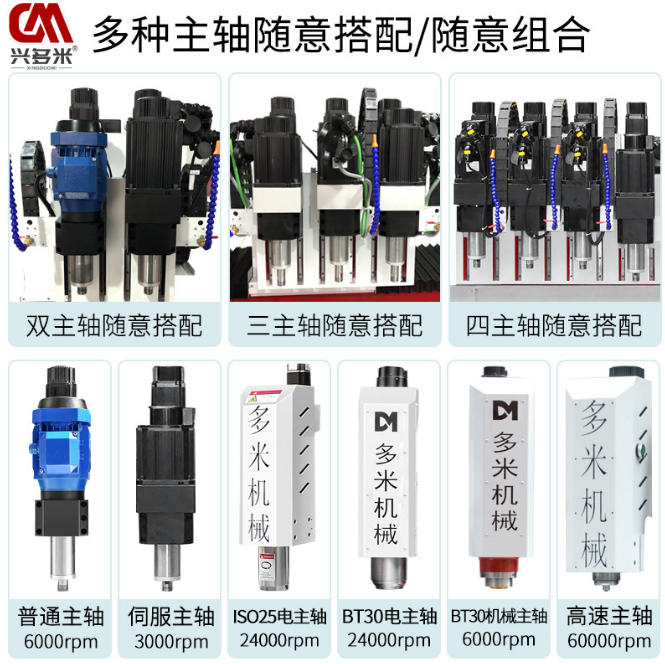
特点二:双头双主轴结构,钻孔攻丝无缝连接
普通的钻攻机或加工中心在加工过程中,需要通过换刀来实现钻孔后的攻丝工艺。多米机械钻攻机采用先进的双头双主轴机械结构,做到钻孔与攻丝无缝连接,省去了钻孔后攻丝的换刀步骤,增加了生产连贯性,提高了工作效率。
特点三:专为长型材研发,最长 15米一体加工
考虑到热熔钻孔攻丝加工多应用于长型材及长方管,多米机械专门研发了适用于长型材钻孔攻丝的机床。整机一体加工,采用进口丝杆滑轨,加工效率快、定位精度高,最长可做到 15米钻孔攻丝加工,为长型材钻孔攻丝及长型材热熔钻孔攻丝的客户带来了解决方案。
螺纹强度对比:流变成形 > 焊螺母 > 铆螺母 > 薄壁直接攻丝
表1 四种螺纹工艺强度对比
|
螺纹工艺 |
啮合形态 |
拉脱抗力 |
抗振性 |
主要风险 |
|
流变成形(热熔钻) |
约 3 倍壁厚衬套,啮合 4–6mm |
极高 |
好 |
无明显短板 |
|
焊螺母 |
全螺母高度 |
高 |
中 |
焊接热变形、焊点疲劳 |
|
铆螺母 |
机械压接 |
中等 |
中 |
久用松动 |
|
薄壁直接攻丝 |
仅约 1 倍壁厚 |
低 |
差 |
螺纹圈数不足、易滑牙 |
直观对比:在 1.5mm 壁厚管材上直接攻丝,只能得到约一圈完整螺纹;而流变成形工艺在 0.5–6mm 壁厚管材上,可稳定提供 4–6mm 螺纹啮合长度。
DHM-4030DT 双工位摆台 + 双头双主轴(2 热熔钻孔 + 2 攻丝):为什么能做到 15 秒/孔
传统单区单主轴 CNC 的瓶颈在于:操作者上下料时主轴只能等待,每次换型停机 3–5 分钟,单孔约 60 秒。DHM-4030DT 的解法:
· 双区摆台:工作台分左右两区,主轴在一区加工时,操作者在另一区上下料;一区完成后工作台直接摆到另一区,主轴从不等待——零空程。
· 双头双主轴配置(2 热熔钻孔 + 2 攻丝):每区配备专用“钻-攻”主轴对,钻孔与攻丝无缝连接,两种孔/螺纹规格可同时并行加工,零换刀停机。
最终效果:单孔 15 秒、0 秒换型。
真实案例:越南健身器材框架厂商,单台年省约 5.2 万美元
客户背景:越南商用健身器材(跑步机、力量架、椭圆机)领先制造商;加工对象为 1.5–3mm 壁厚方碳钢管架,同一条线上同时运行两种孔/螺纹规格。
原工艺:手动钻孔 → 清屑 → 焊螺母或铆螺母 → 检验,跨 3 个工位、需 3 名熟练工,每次换型 3–5 分钟。
改造方案:购入多米 DHM-4030DT 双主轴 4 米行程数控热熔钻攻机。
表2 改造前后效果对比
|
指标 |
改造前 |
改造后 |
|
单孔加工时间 |
约 60 秒 |
约 15 秒 |
|
操作工配置 |
3 名熟练工 |
1 名普工 |
|
换型停机 |
3–5 分钟/次 |
0 |
|
不良率 |
4.5% |
0.1% 以下 |
年节省明细:
· 焊螺母采购:约 1.5 万美元
· 焊接人工:约 2.2 万美元
· 返工减少:约 0.9 万美元
· 换型时间回收:约 0.6 万美元
· 合计:约 5.2 万美元/年
应用领域
热熔钻可广泛应用于机械、汽车、航空航天、家用电器、金属建筑、金属家具、空调、照明等行业。
· 机械
· 汽车
· 航空航天
· 家用电器
· 金属建筑
· 金属家具
· 空调
· 照明
同时,热熔钻可加工各种标准螺纹、公制螺纹和 NPT 螺纹。
适用材料与常见问题(FAQ)
热熔钻攻机可以加工哪些材料?
碳钢、不锈钢、铝、铜、黄铜、镀锌钢等延性金属均可加工,尤其适合 0.5–6mm 薄壁管与钣金;不适合铸铁或淬硬工具钢。
多规格螺纹会影响产能吗?
不会。两区可并行跑 M8 与 M10,零换刀停机,多规格不拖慢产能。
可以先免费测试吗?
可以。寄原料管或 CAD 图即可,工程人员会装夹、试钻滚丝、拍摄无剪辑视频,并把成品寄回做扭矩与拉脱验证。
海外客户如何获得售后支持?
整机预装校准,提供双语手册;WhatsApp/视频 24 小时远程工程支持;关键备件 1–3 个工作日国际快递。
床身尺寸可以定制吗?
可以。
免费寄样测试:把原料管或 CAD 图寄给我们
想验证热熔钻攻工艺在你产品上的实际效果?流程很简单:寄原料管或 CAD 图 → 工程人员装夹、试钻滚丝 → 拍摄无剪辑加工视频 → 寄回成品做扭矩与拉脱验证。全程免费、结果可追溯。
联系方式:13240664646023(同V)
公司官网:www.duomi68.com